Răspuns rapid: Tuburi PEEK vs PTFE pentru dispozitive medicale Tuburile PEEK și tuburile PTFE sunt potrivite pentru diferite roluri în proiectarea dispozitivelor medicale, mai degrabă decât să fie înlocuitori directe unul pentru celălalt. Tubul PEEK oferă rezistență mecanică mai mare, rigiditate mai mare și performanță stabilă la temperaturi peste 250°C , făcându-l bine potrivit pentru componentele structurale și sterilizarea repetată la temperatură înaltă, în timp ce tubulatura din PTFE oferă un coeficient de frecare mai scăzut și o flexibilitate mai mare, făcându-l materialul preferat pentru căptușelile interioare lubrifiante în aplicații cu cateter și fire de ghidare. Acest ghid compară tuburi PEEK medicale împotriva PTFE și poliimidă în ceea ce privește rezistența, rezistența la temperatură și potrivirea aplicației, ajutând inginerii de dispozitive să aleagă materialul potrivit pentru o anumită cerință de tub. Ce este Tuburi medicale PEEK ? PEEK, sau polieter etercetonă, este un polimer termoplastic de înaltă performanță cunoscut pentru combinarea rezistenței ridicate cu rezistența ridicată la rupere. Tuburile PEEK de calitate medicală sunt produse printr-un proces de extrudare de precizie și sunt utilizate în aplicații în care este necesară o combinație de rezistență mecanică, stabilitate dimensională și rezistență chimică într-un profil relativ mic al tubului. Caracteristicile materialelor de bază ale PEEK Rezistență ridicată combinată cu rezistență ridicată la rupere, susținând rolurile structurale ale tuburilor Performanță dimensională stabilă pe o gamă largă de temperaturi Stabilitate chimică bună împotriva majorității solvenților utilizați la asamblarea și curățarea dispozitivelor Rezistenta la flacara si rezistenta la uzura potrivite contactului mecanic repetat Biocompatibilitate bună, potrivită pentru aplicațiile dispozitivelor medicale Cristalinitatea ridicată a PEEK este unul dintre principalele motive din spatele stabilității sale termice, deoarece o structură moleculară mai ordonată rezistă la deformare la temperaturi ridicate mai bine decât polimerii cu cristalinitate scăzută, susținând funcționare stabilă până la 250°C . De ce este utilizat PEEK în dispozitivele medicale? PEEK este selectat pentru componentele dispozitivelor medicale atunci când un proiect necesită rezistență structurală pe care tubul standard de fluoropolimer sau poliamidă nu o poate oferi, în special în aplicații care implică sterilizare repetată la temperatură înaltă sau roluri mecanice portante. Tabelul de mai jos compară rezistența la tracțiune a materialelor din PEEK, PTFE și poliimidă. Rezistența la tracțiune prin materialul tubulaturii (MPa) 97 MPa PEEK 231 MPa Poliimidă (PI) 31 MPa PTFE În timp ce poliimida prezintă cea mai mare rezistență la tracțiune brută dintre cele trei materiale, PEEK oferă o combinație distinctă de rezistență și duritate ceea ce îl face mai rezistent la rupere bruscă la impact, o proprietate care este adesea mai relevantă decât rezistența maximă la tracțiune numai pentru componentele supuse solicitărilor mecanice repetate. PTFE, prin comparație, este semnificativ mai moale și mai flexibil, motiv pentru care este utilizat în general pentru proprietățile sale de suprafață cu frecare scăzută, mai degrabă decât pentru rezistența structurală. Rezistență la temperatură: PEEK vs PTFE vs poliimidă Performanța temperaturii este unul dintre motivele cele mai frecvent invocate pentru selectarea tubulaturii PEEK, în special pentru dispozitivele care necesită cicluri repetate de sterilizare în autoclavă. Graficul cu linii de mai jos arată stabilitatea mecanică relativă într-un interval de temperatură în creștere pentru toate cele trei materiale. Stabilitate mecanică relativă vs temperatură (%) 100 50 0 100C 150C 200C 250C 300C 350C Poliimidă PEEK PTFE Tubul PEEK menține o stabilitate mecanică puternică în sus 250°C , susținând cicluri repetate de sterilizare la temperatură înaltă fără pierderi semnificative de performanță, ceea ce este unul dintre avantajele sale cele mai practice față de PTFE. Tuburile PTFE prezintă o scădere mai abruptă pe măsură ce temperaturile cresc dincolo de plafonul inferior de serviciu, în timp ce poliimida, deși prezintă cea mai puternică stabilitate la cele mai înalte temperaturi prezentate, este de obicei utilizată într-o categorie de aplicații diferită datorită procesului său distinct de extrudare și acoperire în comparație cu extrudarea PEEK și PTFE standard. PEEK vs PTFE vs poliimidă: comparație completă a performanței Alegerea dintre aceste trei materiale depinde de ce atribute de performanță contează cel mai mult pentru un anumit rol de tub. Diagrama radar de mai jos punctează fiecare material în funcție de cinci criterii relevante pentru selecția tubulaturii medicale. PEEK vs PTFE vs Polyimid Rigiditate Rezistență la temperatură Lubricitate Capacitate de perete subțire Duritatea la fractură PEEK PTFE Poliimidă PEEK are cel mai bun punctaj la rigiditate, tenacitate la rupere și rezistență la temperatură, confirmând rolul său ca material structural pentru componentele care trebuie să reziste la deformare sub stres mecanic sau termic. PTFE are cel mai mare punctaj la lubrifiere cu o marjă largă, motiv pentru care rămâne alegerea standard pentru suprafețele cu lumen interior unde firele de ghidare sau alte dispozitive trebuie să alunece cu frecare minimă. Poliimida ocupă o poziție de mijloc, cu accent pe capacitatea de perete subțire și rezistența puternică la temperatură, făcând-o mai potrivită pentru aplicații structurale cu diametru foarte mic, cum ar fi arborele de microcateter, unde grosimea tipică a peretelui PEEK poate fi mai puțin practică. Tabel de referință pentru proprietatea materialului Tabelul de mai jos rezumă proprietățile generale de referință ale celor trei materiale pentru a sprijini selecția materialului în stadiu incipient. Comparația generală a proprietăților materialelor pentru tuburi medicale PEEK, PTFE și poliimidă Proprietate PEEK PTFE Poliimidă Temperatura de funcționare pe termen lung Până la 250°C Până la 260°C Peste 350°C Rigiditate relativă Înalt Scăzut Înalt Coeficientul de frecare Moderat Foarte Scăzut Moderat Interval tipic de grosime a peretelui Standard până la perete gros Standard Perete ultra subțire Biocompatibilitate Bun Bun Bun Considerații privind sterilizarea și biocompatibilitatea Compatibilitatea cu sterilizarea repetată este un factor de decizie comun atunci când alegeți între PEEK și PTFE pentru componentele dispozitivului reutilizabile sau procesate la temperatură ridicată. Cristalinitatea ridicată și stabilitatea termică a PEEK îi permit să reziste la cicluri repetate de sterilizare în autoclavă de peste 250°C fără o deviere dimensională semnificativă, un avantaj pentru componentele instrumentelor reutilizabile care suferă multe cicluri de sterilizare pe durata de viață a dispozitivului. Evaluarea biocompatibilității pentru ambele materiale este, în general, evaluată ISO 10993 , standardul internațional pentru evaluarea biologică a dispozitivelor medicale, care abordează testarea citotoxicității, sensibilizării și iritației relevante pentru tubulatura cu contactul cu pacientul (Organizația Internațională pentru Standardizare, ISO 10993). Ambele tuburi PEEK și PTFE destinate utilizării medicale sunt de obicei evaluate în acest cadru înainte de integrarea dispozitivului. Unde este aplicată tubul medical PEEK Tubul PEEK este specificat pentru mai multe categorii de dispozitive în care rezistența structurală și stabilitatea termică depășesc nevoia de flexibilitate extremă sau frecare scăzută. Tabelul de mai jos prezintă domeniile comune de aplicare. Aplicații comune pentru dispozitive medicale pentru cateterul PEEK și tubulatura instrumentelor Categoria dispozitivului Cerință primară De ce este selectat PEEK Teci introductoare Rigiditate structurală, rezistență la îndoire Înalt strength at moderate wall thickness Componente reutilizabile pentru instrumente chirurgicale Sterilizare repetată în autoclavă Stabil peste 250°C Componentele arborelui cateterului Impingabilitate, stabilitate dimensională Înalt strength and fracture toughness Componente de manipulare a fluidelor Rezistenta chimica Stabil împotriva majorității solvenților În multe modele de catetere cu mai multe materiale, PEEK este utilizat alături de PTFE mai degrabă decât în locul acestuia, PEEK oferind suport structural într-un strat exterior sau intermediar, în timp ce PTFE formează suprafața lumenului interioară, combinând punctele forte ale ambelor materiale într-un singur dispozitiv. Opțiuni personalizate de tuburi PEEK Proiectele personalizate de tuburi PEEK medicale implică de obicei ajustarea parametrilor dimensionali și de procesare pentru a se potrivi cu o cerință specifică a dispozitivului. Tubul PEEK extrudat cu precizie poate fi adaptat mai multor variabile. Reglarea diametrului interior și exterior pentru a se potrivi cu un anumit cateter sau profil de instrument Reglarea grosimii peretelui pentru a echilibra rigiditatea și flexibilitatea pentru o anumită aplicație Opțiuni de tratare a suprafeței pentru a sprijini lipirea cu componentele dispozitivului adiacente Codificarea culorilor pentru ansambluri de dispozitive cu mai multe componente sau multi lumen Deoarece PEEK combină duritatea cu duritatea, proiectele de tuburi personalizate pot realiza adesea un perete mai subțire decât ar fi fiabil din punct de vedere structural într-un material mai puțin rigid, susținând modele mai compacte de dispozitive fără a sacrifica performanța mecanică. Lucrul cu un producător de tuburi PEEK: ce trebuie verificat Aprovizionarea cu tuburi PEEK medicale necesită confirmarea preciziei de extrudare a furnizorului, a documentației de calitate și a experienței specifice aplicației, deoarece temperatura ridicată de topire și cristalinitatea PEEK fac procesarea consecventă mai dificilă decât mulți alți polimeri medicali. Confirmarea certificării ISO și a unui sistem de management al calității documentat Capacitate de extrudare de precizie potrivită cerințelor de procesare ale PEEK Experiență în producția de extrudare PEEK personalizată la intervalul de diametru specific necesar Suport pentru fluxurile de lucru de dezvoltare OEM și ODM, inclusiv iterația eșantionului înainte de producția completă Ningbo Linstant Polymer Materials Co., Ltd. a funcționat din 2014 ca producător și furnizor profesionist de tuburi medicale OEM și ODM, care acum angajează peste 400 de angajati prin tehnologiile de procesare prin extrudare, acoperire și post-procesare pentru tuburile polimerice medicale. Tubul PEEK al companiei este construit pe material care combină duritatea cu duritatea, oferind o precizie ridicată și o funcționare stabilă în medii de până la 250°C , susținând sterilizarea repetată în condiții de temperatură ridicată. Cristalinitatea ridicată a materialului contribuie la o mai bună stabilitate termică, iar angajamentul companiei față de precizie, siguranță și calitate constantă a produsului sprijină producătorii de dispozitive care dezvoltă componente structurale pentru aplicații de manipulare a cateterelor, instrumentelor și fluidelor. Întrebări frecvente Î1: Ce este tubul medical PEEK? Tubul medical PEEK este un tub extrudat cu precizie fabricat din polieter etercetonă, un termoplastic de înaltă performanță, cunoscut pentru rezistență ridicată, duritate și stabilitate termică. Î2: De ce este utilizat PEEK în dispozitivele medicale? PEEK este utilizat pentru combinația sa de rezistență mecanică, stabilitate dimensională, rezistență chimică și capacitatea de a rezista la sterilizări repetate la temperatură înaltă. Î3: Este PEEK biocompatibil? PEEK de calitate medicală este în general evaluat conform criteriilor de evaluare biologică ISO 10993 și prezintă o bună biocompatibilitate pentru dispozitivele cu contact cu pacientul. Î4: Tubul PEEK poate fi sterilizat? Da, tubul PEEK rezistă la temperaturi de peste 250°C, permițând sterilizarea repetată în condiții de autoclavă la temperatură ridicată, fără o deviere dimensională semnificativă. Î5: Tubul PEEK vs PTFE, care este mai bun? Niciunul nu este universal mai bun: PEEK oferă o rezistență mai mare și rezistență la temperatură, în timp ce PTFE oferă o lubrifiere superioară, astfel încât alegerea corectă depinde de rolul tubului. Î6: PEEK vs Polyimide, care este diferența? Poliimidă supports thinner walls and higher short-term temperature resistance, while PEEK offers greater fracture toughness and rigidity at standard wall thicknesses. Î7: Pentru ce se utilizează PEEK în dispozitivele medicale? PEEK este utilizat în tecile de introducere, componentele instrumentelor chirurgicale reutilizabile, secțiunile arborelui cateterului și componentele de manipulare a fluidelor care necesită rezistență chimică. Î8: De ce este utilizat PEEK în catetere? PEEK oferă suport structural și stabilitate dimensională componentelor arborelui cateterului, adesea asociat cu PTFE pentru o suprafață lubrifiantă a lumenului interior.


-
23Jul-2026Tuburi PEEK vs PTFE: care este mai bine pentru dispozitivele medicale?

-
16Jul-2026Ce este tubul medical cu balon? Un ghid complet (2026)Răspuns rapid: ce Tuburi medicale pentru balon Este și de ce contează Tubul pentru balon medical este tubul de polimer extrudat cu precizie folosit pentru a forma corpul balonului al unui cateter de dilatare cu balon, iar consistența peretelui său determină direct modul în care balonul se umflă, se extinde și menține presiunea în interiorul sistemului vascular. Toleranța tubulaturii, concentricitatea peretelui și construcția stratului sunt cei trei factori care afectează cel mai direct performanța balonului , deoarece chiar și mici variații ale grosimii peretelui pot cauza dilatare neuniformă sau defectare prematură sub presiune. Acest ghid explică cum tubulatura balonului medical este proiectat, cum diferă construcțiile conforme și neconforme și ce specificații ar trebui să facă referire inginerii dispozitivelor atunci când își aprovizionează tubulatura cateterului cu balon pentru un design de dispozitiv nou sau existent. Ce este tubul medical cu balon? Tubul de balon este un tub extrudat specializat care, după un proces de turnare prin suflare, formează segmentul de balon gonflabil al unui cateter cu balon. Spre deosebire de tubulatura standard de cateter, tubul de balon trebuie să fie proiectat pentru a se extinde previzibil la un diametru țintă sub o presiune de umflare definită, apoi să revină aproape de profilul său inițial atunci când este dezumflat, totodată menținând o grosime constantă a peretelui pe întreaga sa circumferință. Atribute cheie de calitate ale tubului balon Toleranță dimensională strânsă pentru a sprijini expansiunea previzibilă a balonului Concentricitate bună, adică pereții interiori și exteriori rămân centrați uniform Elipticitate scăzută, ceea ce înseamnă că secțiunea transversală a tubului rămâne aproape de un cerc adevărat Proprietăți de alungire consistente pentru a susține rezultate uniforme de turnare prin suflare Performanță fiabilă a presiunii de spargere adecvată procedurii prevăzute Deoarece toleranțele tubulaturii balonului sunt adesea respectate în ±0,01 mm , procesul de extrudare necesită o temperatură de topire, viteza de tragere și condiții de răcire controlate îndeaproape, motiv pentru care producția de tuburi cu baloane este de obicei tratată ca o specialitate distinctă în extrudarea polimerilor medicali. Ce este conformitatea cu baloanele și de ce contează? Conformitatea balonului descrie cât de mult se modifică diametrul unui balon pe măsură ce crește presiunea de umflare. Acest comportament este determinat în mare măsură de materialul polimeric utilizat în tubulatura balonului și de modul în care acel material este procesat în timpul turnării prin suflare. Înțelegerea conformității îi ajută pe inginerii dispozitivelor să potrivească materialul balonului cu funcția clinică intenționată, indiferent dacă este vorba de dilatarea ușoară a vaselor sau de desfășurarea precisă a stentului. Conform vs Semi-conform vs Neconform Creștere în diametru Presiune de spargere Precizie dimensională Flexibilitate Subtirimea peretelui Conform Neconform Semi-conform Tubul de balon compatibil, fabricat de obicei din materiale mai moi, cum ar fi nailonul, prezintă cea mai mare creștere a diametrului pe măsură ce presiunea crește, ceea ce se potrivește procedurilor în care se preferă o expansiune graduală și blândă. Tubul de balon neconform, adesea produs din materiale cu modul mai mare, cum ar fi construcții pe bază de Pebax sau PET, menține un diametru mult mai stabil pe o gamă largă de presiune, ceea ce îl face alegerea preferată pentru desfășurarea stentului acolo unde dimensionarea precisă și previzibilă este esențială. Tubul de balon semi-compatibil se află între cele două, oferind o creștere moderată a diametrului alături de o precizie dimensională bună, motiv pentru care rămâne o alegere comună de uz general în mai multe aplicații de cateter. Cum afectează construcția stratului presiunea de spargere Tubul balon poate fi produs ca o construcție cu un singur strat, cu dublu sau cu trei straturi, iar numărul de straturi este unul dintre cei mai puternici determinanți ai presiunii de spargere realizabilă. Construcțiile cu mai multe straturi combină materiale cu proprietăți complementare, cum ar fi un strat exterior orientat spre rezistență asociat cu un strat interior mai flexibil, pentru a crește rezistența la presiune fără a crește semnificativ grosimea peretelui. Presiune nominală de spargere în funcție de construcția stratului (atm) 45-55 atm Triplu strat 28-35 atm Strat dublu 14-20 atm Un singur strat După cum ilustrează graficul, Tubul de balon cu trei straturi poate atinge cote de presiune de explozie de 45-55 atm , considerabil mai mare decât construcțiile cu un singur strat, motiv pentru care modelele cu mai multe straturi sunt de obicei specificate pentru aplicații de înaltă presiune, cum ar fi tratamentul leziunilor calcificate. Construcțiile cu două straturi oferă o cale de mijloc practică, oferind o rezistență semnificativ mai mare la presiune decât tuburile cu un singur strat, rămânând în același timp mai simplu de fabricat decât o construcție completă cu trei straturi. Tuburile cu un singur strat rămân potrivite pentru aplicații cu presiune mai mică, unde simplitatea profilului și producția eficientă din punct de vedere al costurilor sunt prioritare. Performanță de alungire și suflare Comportamentul de alungire în timpul procesului de turnare prin suflare determină cât de uniform se extinde un balon de la forma sa paraison în diametrul său final țintă. Selecția materialului și parametrii de prelucrare influențează ambele această curbă, iar proprietățile de alungire nepotrivite sunt o cauză comună a grosimii neuniforme a peretelui în baloanele finite. Graficul cu linii de mai jos ilustrează expansiunea tipică a diametrului relativ pe măsură ce presiunea de turnare prin suflare crește pentru două familii comune de materiale de tuburi de balon. Expansiunea diametrului relativ în timpul turnării prin suflare (%) 100 50 0 Etapa 1 Etapa 2 Etapa 3 Etapa 4 Etapa 5 Etapa 6 Tuburi pe bază de nailon Tuburi pe bază de Pebax Tubul pe bază de nailon își atinge obiectivul de expansiune mai devreme în ciclul de suflare, în concordanță cu comportamentul său mai conform, în timp ce tubul pe bază de Pebax se extinde mai treptat și continuă să crească la etapele de presiune mai ridicată, reflectând profilul său de performanță de obicei semi-conform până la neconform. Această diferență în comportamentul de expansiune este unul dintre motivele pentru care selecția materialului ar trebui finalizată la începutul dezvoltării tubulaturii balonului, deoarece modelează direct fereastra procesului utilizată în timpul turnării prin suflare și geometria finală a balonului. Referință dimensională pentru tubulatura cu balon medical Tuburile cu balon sunt disponibile într-o gamă largă de dimensiuni pentru a sprijini orice, de la aplicații coronare până la dispozitive vasculare periferice mai mari. Tabelul de mai jos rezumă punctele de referință dimensionale generale pe categorii de aplicații. Referință dimensională generală pentru tubulatura de balon medical, în funcție de categoria de aplicare Aplicație Diametrul interior tipic Construcție strat comun Conformitate tipică Angioplastie coronariană 0,10 mm - 0,60 mm Strat dublu Semi-conform Livrare stent 0,20 mm - 1,00 mm Triplu strat Neconform Dilatarea vasculară periferică 1,00 mm - 4,00 mm Un singur sau dublu strat Conform to semi-compliant Dilatarea accesului cu orificiu mare 4,00 mm - 8,00 mm Un singur strat Conform Producția de tuburi de balon de dimensiune completă se întinde în general pe un interval de diametru interior de la 0,10 mm la 8,00 mm , acoperind aproape toate aplicațiile obișnuite de acces coronarian, periferic și cu orificii mari într-o singură capacitate de producție. Cum afectează calitatea tubulaturii performanța balonului Calitatea tubului balonului are un efect direct, măsurabil asupra performanței balonului finit, deoarece orice inconsecvență prezentă în tubul brut are tendința de a trece în balonul turnat prin suflare. Înțelegerea acestor relații îi ajută pe ingineri să prioritizeze specificațiile tuburilor care contează cel mai mult pentru dispozitivul lor specific. Concentricitatea slabă a țevilor brute duce de obicei la grosimea neuniformă a peretelui balonului după turnare prin suflare, crescând riscul unui punct de spargere asimetric Elipticitatea inconsecventă poate provoca o expansiune neuniformă în timpul umflării, afectând modul în care balonul intră în contact cu peretele vasului Variația toleranței grosimii peretelui afectează în mod direct consistența presiunii de spargere într-un lot de producție Variabilitatea alungirii între loturile de tuburi poate schimba fereastra procesului de turnare prin suflare, necesitând revalidarea parametrilor procesului Acesta este motivul pentru care inginerii dispozitivelor solicită în mod obișnuit date dimensionale la nivel de lot, inclusiv măsurători de concentricitate și elipticitate, mai degrabă decât să se bazeze doar pe specificațiile nominale atunci când califică un nou furnizor de tuburi pentru baloane. Opțiuni de personalizare pentru tubulatura arborelui balonului Proiectele personalizate de tuburi cu baloane încep, în general, cu o cerință de alungire a țintei și presiune de spargere, din care sunt dezvoltate selecția materialului și construcția stratului. Solicitările comune de personalizare includ următoarele. Selectarea materialului dintre nailon, Pebax și alte familii de polimeri pe baza comportamentului de conformitate a țintei Numărul de straturi și împerecherea materialului stratului pentru a atinge o țintă specifică de presiune de explozie Reglajul alungirii pentru a se potrivi cu o anumită fereastră de proces de suflare Personalizare dimensională în întreaga gamă de diametre interior de la 0,10 mm la 8,00 mm Producție cu toleranță strânsă de până la ± 0,01 mm pentru aplicații de înaltă precizie O echipă experimentată de cercetare și dezvoltare care lucrează alături de cerințele de alungire și presiune de rupere ale unui inginer de dispozitive poate ajuta la scurtarea ciclului de dezvoltare prin restrângerea opțiunilor de material și proces înainte de începerea producției oficiale de mostre. Cine produce tuburi medicale pentru balon Ningbo Linstant Polymer Materials Co., Ltd. a funcționat din 2014 ca producător și furnizor profesionist de tuburi medicale OEM și ODM, care acum angajează peste 400 de angajati prin tehnologiile de procesare prin extrudare, acoperire și post-procesare pentru tuburile polimerice medicale. Cu o experiență vastă în extrudare, compania furnizează tuburi cu baloane cu toleranțe strânse și proprietăți mecanice bune, susținând o toleranță minimă de ±0,01 mm și producție de dimensiune completă care acoperă un interval de diametru interior de la 0,10 mm până la 8,00 mm, inclusiv toate dimensiunile comune utilizate în aplicațiile coronare, periferice și cu găuri mari. Sunt disponibile construcții de tuburi de balon cu un singur, dublu și triplu strat, cu rezistența la presiunea balonului multistrat atingând 45-55 atm , iar echipa experimentată de cercetare și dezvoltare a companiei poate dezvolta tuburi de balon personalizate în funcție de cerințele specifice de alungire și presiune de spargere. Concentricitatea și elipticitatea bune sunt menținute pe tot parcursul producției, susținând performanța constantă și repetabilă a baloanelor pentru producătorii de dispozitive. Întrebări frecvente Î1: Ce este tubul balonului medical? Tubul de balon medical este un tub de polimer extrudat cu precizie utilizat pentru a forma segmentul de balon gonflabil al unui cateter de dilatare cu balon printr-un proces de turnare prin suflare. Î2: Pentru ce este folosit tubul balonului? Este utilizat pentru fabricarea de catetere cu balon pentru proceduri precum dilatarea vaselor și desfășurarea stentului, unde este necesară o expansiune controlată și previzibilă. Î3: Ce este conformitatea cu balonul? Conformitatea balonului descrie cât de mult crește diametrul unui balon odată cu creșterea presiunii de umflare, variind de la un comportament conform la semiconform până la neconform. Î4: Cum afectează tubulatura performanța balonului? Concentricitatea tubulaturii, elipticitatea și toleranța peretelui afectează direct uniformitatea peretelui balonului, comportamentul de expansiune și consistența presiunii de spargere după turnare prin suflare. Î5: Tubul balonului poate fi personalizat? Da, materialul, numărul de straturi, alungirea și parametrii dimensionali pot fi toți personalizați pentru a îndeplini cerințele specifice privind presiunea de spargere și conformitatea. Î6: Cine produce tuburi de balon medical? Companii specializate de extrudare a polimerilor medicali cu capabilități OEM și ODM produc tuburi cu baloane, utilizând procese de extrudare controlate pentru a îndeplini cerințele de toleranță stricte.

-
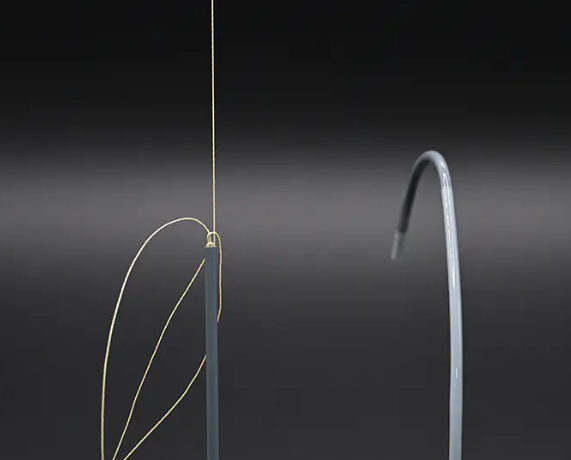
09Jul-2026Tuburi de poliimidă armată vs poliimidă standard: diferențe cheieRăspuns rapid: Diferența de bază dintre tuburile de poliimidă armate și standard Tubul de poliimidă ranforsat încorporează o împletitură metalică sau un strat spiralat în peretele de poliimidă, în timp ce tubulatura standard de poliimidă se bazează numai pe polimer pentru rezistență. Această diferență de construcție înseamnă tubulatura de poliimida armata oferă o rezistență semnificativ mai mare la îndoire și transmisie a cuplului , făcându-l alegerea preferată pentru tuburile de cateter mai lungi și dispozitivele care trebuie să navigheze în vascularizația sinuoasă, în timp ce tubulatura standard din poliimidă rămâne potrivită pentru secțiuni mai scurte, mai puțin solicitante, unde un profil mai scăzut este prioritatea. Acest ghid compară tubulatura de poliimida armata față de poliimidă standard pe baza datelor de rezistență, flexibilitate și aplicație, ajutând inginerii dispozitivelor să decidă ce construcție se potrivește unui anumit cateter sau design de microcateter. Ce este tubul de poliimidă armată? Tubul de poliimidă ranforsat este construit prin adăugarea unui strat de sârmă metalică, de obicei din oțel inoxidabil, în peretele tubului în timpul procesului de acoperire. Acest strat de armare este complet încapsulat între straturile interioare și exterioare de poliimidă, astfel încât tubul finit păstrează o suprafață interioară și exterioară netedă, câștigând în același timp performanțe mecanice substanțial mai mari decât tuburile de poliimidă neîntărite de aceeași grosime a peretelui. Două modele comune de armare Armătură împletită: firele fine sunt țesute într-un model de încrucișare în jurul peretelui tubulaturii, îmbunătățind transmisia cuplului și rezistența la presiunea de spargere Întărirea bobinei: un singur fir este înfășurat într-un model elicoidal de-a lungul lungimii tubului, favorizând flexibilitatea și rezistența la îndoire față de controlul cuplului Tubul de cateter împletit și tubul întărit cu spirală nu sunt opțiuni interschimbabile; modelul corect depinde dacă designul unui dispozitiv acordă prioritate controlului rotațional, cum ar fi cateterele orientabile, sau urmărirea lină prin anatomia curbată, cum ar fi multe aplicații de microcateter. De ce se folosește armătura în tuburile medicale Tubul standard de poliimidă oferă deja proprietăți de tracțiune puternice pentru grosimea peretelui său, dar tuburile lungi și subțiri ale cateterului se confruntă în continuare cu două provocări persistente: îndoirea când navighează pe curbe anatomice ascuțite și pierderea cuplului atunci când un medic trebuie să rotească capătul proximal pentru a controla vârful distal. Armarea abordează ambele probleme direct prin distribuirea sarcinii mecanice de-a lungul stratului de sârmă, mai degrabă decât bazându-se doar pe peretele polimeric. Eficiența transmisiei cuplului în funcție de construcție (%) 92% Impletit Intarit 71% Bobina ranforsata 39% Poliimidă standard După cum arată graficul, armătura împletită oferă cea mai mare eficiență de transmisie a cuplului , motiv pentru care arborii cateterului orientabil care necesită un control precis al rotației unu-la-unu specifică de obicei o construcție împletită. Întărirea bobinei îmbunătățește transmisia cuplului în comparație cu poliimida standard, dar pune un accent mai mare pe flexibilitate și rezistență la îndoire, în timp ce tubulatura standard de poliimidă, lipsită de un strat de sârmă, transmite proporțional mai puțină forță de rotație pe lungimea sa. Tubul ranforsat îmbunătățește rezistența la îndoire? Rezistența la îndoire descrie capacitatea unui tub de a-și menține diametrul lumenului intern atunci când este îndoit pe o rază mică, ceea ce afectează direct dacă fluidele, dispozitivele sau firele de ghidare pot continua să treacă prin cateter în timpul navigării. Graficul cu linii de mai jos compară raza minimă de îndoire înainte de începerea restricției lumenului în cele trei tipuri de construcție, testate pe unghiuri de îndoire crescânde. Retenție lumen vs unghi de îndoire (%) 100 50 0 30° 60° 90° 120° 150° 180° Bobina ranforsata Impletit Intarit Poliimidă standard Tubul ranforsat cu spirală prezintă cea mai puternică retenție a lumenului pe măsură ce unghiul de îndoire crește, motiv pentru care construcțiile spiralate sunt frecvent favorizate pentru tubulatura de microcateter care trebuie să urmărească prin căi vasculare extrem de sinuoase fără a restricționa fluxul. Armătura împletită rezistă și ea bine, deși puțin mai puțin decât bobina la unghiuri extreme de îndoire, deoarece modelul firului de încrucișare este optimizat mai mult pentru cuplu decât pentru flexibilitatea pe raza strânsă. Tubul standard de poliimidă, fără un strat de sârmă, prezintă cea mai mare scădere a retenției lumenului pe măsură ce unghiul de îndoire crește, confirmând faptul că întărirea îmbunătățește semnificativ rezistența la îndoire în căi anatomice solicitante. Poliimidă armată vs standard: comparație completă a performanței Dincolo de rezistența la cuplu și la îndoire în mod individual, inginerii dispozitivelor trebuie de obicei să cântărească mai multe criterii de performanță împreună. Tabelul radar de mai jos compară tubulatura standard din poliimidă, împletită întărită și întărită cu spirală în cinci factori relevanți pentru proiectarea arborelui cateterului. Standard vs împletit vs întărit cu bobină Controlul cuplului Rezistență la îndoire Profil Slimness Trasabilitate Presiune de spargere Impletit Intarit Bobina ranforsata Poliimidă standard Tubul ranforsat împletit are cel mai mare punctaj la controlul cuplului și rezistența la presiunea de spargere, susținând dispozitivele care au nevoie de un răspuns precis la rotație și o toleranță internă mai mare la presiune, cum ar fi căile de injectare a contrastului. Tubul ranforsat cu spirală are cel mai bun punctaj în ceea ce privește trasabilitate și rămâne competitiv în ceea ce privește rezistența la îndoire, făcându-l bine potrivit pentru tuburile de microcateter care navighează pe vase mici, curbate. Tubul standard din poliimidă are cel mai mare punctaj în ceea ce privește subțirea profilului, deoarece absența unui strat de sârmă menține grosimea totală a peretelui la un nivel minim, ceea ce rămâne valoros pentru secțiunile cele mai distale, cu diametrul cel mai mic ale unui dispozitiv în care nu este necesară armătura. Tabel de referință dimensional și mecanic Tabelul de mai jos prezintă punctele de referință dimensionale și mecanice generale pentru cele trei tipuri de construcție a tuburilor, utile în timpul planificării de proiectare a cateterului în stadiu incipient. Comparație generală de referință a tuburilor standard, armate cu bobine și împletite din poliimidă Constructii Grosimea tipică a peretelui Strat de armare Cel mai potrivit pentru Poliimidă standard 0,006 mm - 0,020 mm Niciuna Secțiuni distale ale vârfului, nevoi de profil mic Bobina ranforsata 0,015 mm - 0,035 mm Bobina elicoidale cu un singur fir Axe de microcateter, căi întortocheate Impletit Intarit 0,020 mm - 0,050 mm Impletitură de sârmă încrucișată Catetere orientabile, dispozitive critice pentru cuplu Deoarece straturile de armare se adaugă la grosimea totală a peretelui, inginerii combină frecvent tipurile de construcție de-a lungul unui singur ax de cateter, folosind o secțiune mai puternică întărită proximal și o secțiune standard mai subțire de poliimidă distal pentru a echilibra rezistența, profilul și flexibilitatea de-a lungul lungimii dispozitivului. Unde se utilizează tuburi de poliimidă armată Tubul de poliimidă ranforsat apare într-o gamă largă de categorii de dispozitive bazate pe cateter, în special acolo unde dispozitivul trebuie să parcurgă o distanță semnificativă prin sistemul vascular, menținând în același timp integritatea și controlul arborelui. Catetere neurovasculare, unde navigarea precisă prin vase cerebrale mici, curbate necesită rezistență sigură la îndoire Catetere de electrofiziologie orientabile, unde răspunsul precis de cuplu unu-la-unu este esențial pentru poziționarea vârfului Catetere de ghidare și teci de ghidare, unde un arbore stabil susține trecerea dispozitivelor secundare Dispozitive de acces vascular periferic, unde lungimi mai mari ale arborelui cresc riscul de îndoire fără întărire Catetere de administrare a medicamentelor și a substanței de contrast, unde rezistența la presiunea de spargere susține presiuni mai mari de injectare Poliimida armată este utilizată în mod obișnuit în cateterele neurovasculare în special pentru că aceste dispozitive trebuie să navigheze în unele dintre cele mai sinuoase anatomii vasculare din corp în timp ce încă livrează un stent, bobină sau alt dispozitiv terapeutic într-o locație precisă, o sarcină care depinde în mare măsură atât de rezistența la îndoire, cât și de răspunsul previzibil al cuplului. Opțiuni personalizate de armare pentru tubulatura cateterului Tubul de armare a cateterului poate fi adaptat la o cerință specifică a dispozitivului, ajustând modelul firului, pasul și compoziția materialului stratului de armare alături de parametrii de acoperire din poliimidă din jur. Parametri de armare ajustabili Numărul și unghiul împletiturii, afectând echilibrul dintre controlul cuplului și flexibilitate Pasul bobinei și diametrul firului, afectând rezistența la îndoire și rigiditatea generală a arborelui Zone de rigiditate variabilă de-a lungul unui singur arbore, trecând de la secțiuni de poliimidă armate la standarde Grosimea încapsulării, echilibrând diametrul exterior total cu performanța mecanică Construcțiile cu rigiditate variabilă, în care densitatea armăturii se modifică treptat de-a lungul lungimii arborelui, sunt din ce în ce mai solicitate pentru dispozitivele care necesită o secțiune proximală mai rigidă pentru împingere asociată cu o secțiune distală mai moale și mai flexibilă pentru navigație atraumatică. Lucrul cu un producător de tuburi armate: ce trebuie verificat Aprovizionarea țevilor din poliimidă armată implică o complexitate mai mare a procesului decât țevile standard, deoarece etapa de armare a sârmei trebuie controlată strâns pentru a menține dimensiunile lumenului consistente și pentru a evita expunerea sârmei la suprafața țevii. Câteva puncte de verificare pot ajuta la reducerea riscului de calificare atunci când se evaluează un furnizor. Confirmarea certificării ISO și a unui sistem documentat de management al calității pentru producția de tuburi medicale armate Capacitate internă de împletire și bobinare integrată cu procesul de acoperire cu poliimidă Experiență în producerea de rigiditate variabilă sau arbori armați cu mai multe zone, nu numai tuburi uniforme Suport pentru fluxurile de lucru de dezvoltare OEM și ODM cu iterație de eșantion înainte de rulările complete de producție Proceduri de manipulare a tuburilor sterile potrivite pentru producția în cameră curată sau în mediu controlat Ningbo Linstant Polymer Materials Co., Ltd. a funcționat din 2014 ca producător și furnizor profesionist de tuburi medicale OEM și ODM, care acum angajează peste 400 de angajati prin tehnologiile de procesare prin extrudare, acoperire și post-procesare pentru tuburile polimerice medicale. Angajamentul companiei față de producătorii de dispozitive medicale se concentrează pe precizie, siguranță, capacități diverse de procesare și calitate consecventă a produsului, susținând atât construcții de tuburi de poliimidă standard, cât și armate pentru aplicații de cateter și microcateter. În calitate de producător contractual de tuburi de cateter, compania continuă să investească în inovare independentă și cercetare și dezvoltare auto-condusă pentru a sprijini cerințele evolutive de proiectare a dispozitivelor. Întrebări frecvente Î1: Ce este tubul de poliimidă armată? Tubul de poliimidă armată este un tub de poliimidă cu o împletitură metalică sau un strat de sârmă bobină încorporat în perete, încapsulat între straturile interioare și exterioare de poliimidă pentru o rezistență sporită. Î2: Ce este tubul de cateter împletit? Tubul de cateter împletit folosește un model de sârmă încrucișată țesut în jurul peretelui tubului pentru a îmbunătăți transmisia cuplului și rezistența la presiunea de spargere, ideal pentru dispozitivele orientabile. Î3: De ce este folosită armătura în tuburile medicale? Întărirea îmbunătățește rezistența la îndoire și transmiterea cuplului, ajutând arborii cateterului să mențină integritatea lumenului și controlul rotației în timpul navigării prin sistemul vascular. Î4: Tuburile armate îmbunătățesc capacitatea de împingere? Da, stratul de sârmă adăugat distribuie sarcina mecanică de-a lungul arborelui, îmbunătățind capacitatea de împingere și reducând probabilitatea flambării arborelui în timpul avansării dispozitivului. Î5: Ce este rezistența la îndoire în catetere? Rezistența la îndoire se referă la capacitatea unui tub de a-și menține forma lumenului intern atunci când este îndoit, prevenind restricțiile de flux sau problemele de trecere a dispozitivului în timpul navigării. Î6: Cât de puternic este tubul de poliimidă armată? Construcțiile armate prezintă în general o transmisie de cuplu substanțial mai mare și o rezistență la presiunea de spargere în comparație cu tuburile standard din poliimidă de aceeași grosime a peretelui. Î7: Ce dispozitive folosesc tuburi armate? Tubul de poliimidă ranforsat este utilizat în mod obișnuit în catetere neurovasculare, catetere de electrofiziologie orientabile, catetere de ghidare și dispozitive de livrare a medicamentelor sau a substanței de contrast. Î8: Este folosită poliimida armată în cateterele neurovasculare? Da, poliimida armată este utilizată pe scară largă în cateterele neurovasculare, deoarece aceste dispozitive necesită rezistență fiabilă la îndoire și control al cuplului prin vasele cerebrale sinuoase.
-
02Jul-2026Ce este tubul medical de poliimidă? Proprietăți, utilizări și aplicații (2026)Răspuns rapid: ce Tuburi medicale din poliimidă Este folosit pentru Tubul medical din poliimidă este un tub polimeric cu perete subțire utilizat în interiorul cateterelor, microcateterelor și altor dispozitive minim invazive în care rezistență ridicată la tracțiune, rezistență chimică și precizie dimensională sunt necesare într-un diametru foarte mic. Acesta este cel mai frecvent specificat pentru axele microcateterului, căptușelile de ghidare și componentele sistemului de livrare, deoarece poate fi extrudat cu diametre interioare de până la 0,10 mm, păstrând totuși toleranțe strânse la flexii repetate. Acest ghid acoperă proprietățile materialului, considerentele de fabricație și datele aplicației din spate tuburi medicale din poliimidă , cu comparații vizuale pentru a ajuta inginerii de dispozitive și echipele de aprovizionare să evalueze poliimida în comparație cu alte materiale comune pentru tuburi, cum ar fi PTFE și căptușeli pe bază de nailon. Ce este tubul medical de poliimidă? Tubul de poliimidă de la LINSTANT (tub PI) este produs prin aplicarea unei rășini poliimidă lichidă în straturi succesive de acoperire pe un dorn detașabil, apoi întărirea fiecărui strat la temperatură ridicată până când se obține grosimea dorită a peretelui. Acest proces pe bază de acoperire, mai degrabă decât extrudarea tradițională, este ceea ce permite tuburilor de poliimidă să ajungă grosimi de pereți ultra subțiri menținând în același timp integritatea structurală la diametre foarte mici, ceea ce este dificil de realizat cu multe alte materiale polimerice pentru tuburi. Caracteristicile materialelor de bază Rezistență ridicată la tracțiune în raport cu grosimea peretelui, susținând capacitatea de împingere în axele cateterului Stabilitate dimensională puternică în timpul ciclurilor repetate de flexie și cuplu Rezistență chimică la majoritatea solvenților și proceselor de sterilizare utilizate în asamblarea dispozitivelor Toleranță ridicată la temperatură, susținând funcționarea pe termen lung peste 350°C și expunerea pe termen scurt până la 450°C Biocompatibilitate bună pentru aplicații cu contact intern cu pacientul Datorită acestei combinații de rezistență și precizie, tubulatura de poliimidă este specificată pe scară largă ca strat structural exterior sau intermediar în construcțiile de tuburi de cateter multistrat, adesea asociate cu un material de căptușeală interioară lubrifiant. De ce este folosită poliimida în construcția de cateter și microcateter Tuburile cateterului și microcateterului trebuie să echilibreze trei nevoi concurente: un profil suficient de mic pentru a naviga prin vascularizația îngustă, suficientă rezistență a coloanei pentru a fi împinsă prin corp fără a se îndoi și suficientă flexibilitate pentru a urmări prin anatomia curbată. Tubul de poliimidă abordează acest echilibru mai bine decât multe materiale alternative la diametre foarte mici, motiv pentru care este o alegere comună pentru construcția tuburilor de microcateter. Rezistența la tracțiune în funcție de materialul tubulaturii (relativ, punct de mijloc al intervalului MPa) 231 MPa Poliimidă (PI) 31 MPa PTFE 45 MPa Nailon (PA12) 20 MPa Pebax După cum s-a ilustrat mai sus, rezistența la tracțiune a poliimidei este substanțial mai mare decât PTFE, nailon sau Pebax la o grosime comparabilă a peretelui, ceea ce permite inginerilor de dispozitive să reducă grosimea peretelui, respectând în același timp cerințele structurale. Acest lucru este deosebit de valoros în tubulatura de microcateter, unde fiecare fracțiune de milimetru din grosimea peretelui afectează direct diametrul lumenului interior realizabil și profilul general al dispozitivului. Este poliimida mai bună decât PTFE? O comparație alăturată Poliimida și PTFE sunt adesea folosite împreună, mai degrabă decât ca înlocuitori directe, deoarece fiecare material contribuie cu caracteristici de performanță diferite la un ansamblu de tuburi cateter finit. Graficul radar de mai jos compară ambele materiale, plus o construcție compozită PI/PTFE, pe cinci criterii de performanță pe o scară relativă 1-10. PI vs PTFE vs compozit PI/PTFE Rezistența la tracțiune Lubricitate Capacitate de perete subțire Rigiditate structurală Rezistență chimică Poliimidă PTFE Compozit PI/PTFE Poliimida conduce în mod clar în rezistența la tracțiune, capacitatea de perete subțire și rigiditatea structurală, motiv pentru care este frecvent utilizată ca strat structural exterior al unui ax de cateter. PTFE, în schimb, are cel mai mare punctaj la lubrifiere, ceea ce îl face materialul preferat pentru suprafața lumenului interior, unde firele de ghidare și alte dispozitive trebuie să alunece cu frecare minimă. A Construcție compozită PI/PTFE combină ambele forțe, folosind stratul PI pentru a preveni deformarea și susține capacitatea de împingere, în timp ce stratul de PTFE menține peretele interior neted, motiv pentru care construcțiile compozite sunt obișnuite în modelele de tuburi de cateter de înaltă performanță. Dimensiuni standard și referință pentru grosimea peretelui Deoarece tubulatura de poliimidă este construită printr-un proces de acoperire stratificat, mai degrabă decât prin extrudare directă, grosimea peretelui poate fi controlată cu mare precizie. Tabelul de mai jos prezintă intervalele dimensionale tipice la care se face referire în timpul proiectării dispozitivului în stadiu incipient. Referință dimensională generală pentru tuburile de poliimidă de calitate medicală, în funcție de categoria de aplicare Aplicație Diametrul interior tipic Grosimea tipică a peretelui Construcție comună Axul microcateterului 0,10 mm - 0,60 mm 0,006 mm - 0,015 mm PI cu un singur strat Căptușeală din sârmă de ghidare 0,15 mm - 0,80 mm 0,008 mm - 0,020 mm compozit PI/PTFE Manta sistemului de livrare 0,50 mm - 2,00 mm 0,02 mm - 0,05 mm PI cu mai multe straturi Introductor / tub de acces 1,00 mm - 5,00 mm 0,03 mm - 0,08 mm PI întărit În timp ce intervalul standard de diametru interior pentru majoritatea aplicațiilor de tuburi din poliimidă se află între 0,10 mm și 2 mm , capacitatea de producție în masă s-a extins în ultimii ani pentru a suporta diametre interioare de până la 5,00 mm pentru sisteme de livrare mai mari și componente de tuburi de acces. Performanță la temperatură și rezistență chimică Rezistența la temperatură este un factor de diferențiere cheie pentru tubulatura de poliimidă, în special în timpul etapelor de fabricație a dispozitivului, cum ar fi lipirea prin reflow, procesarea cu laser sau ciclurile de sterilizare care implică temperaturi ridicate. Graficul cu linii de mai jos arată stabilitatea mecanică relativă a tubului de poliimidă într-un interval de temperatură în creștere în comparație cu un material standard de tuburi pe bază de nailon. Stabilitate mecanică relativă vs temperatură (%) 100 50 0 100C 150C 200C 250C 300C 350C Poliimidă Tubing Tuburi pe bază de nailon Tubul de poliimidă păstrează un procent ridicat din stabilitatea sa mecanică chiar și atunci când temperaturile urcă spre 300°C și mai mult, susținând un temperatura de functionare pe termen lung peste 350°C și expunere de scurtă durată până la 450°C. Tuburile pe bază de nailon, prin comparație, începe să-și piardă stabilitatea structurală cu mult înainte de a atinge aceste temperaturi, ceea ce îi limitează adecvarea pentru procesele de fabricație care implică lipire pe bază de căldură sau etape de sterilizare la temperatură înaltă. Considerații privind biocompatibilitatea și sterilizarea Pentru orice componentă cu contact direct sau indirect cu pacientul, testarea biocompatibilității și compatibilitatea cu sterilizarea sunt cerințe de bază. Tuburile de poliimidă destinate utilizării dispozitivelor medicale sunt în general evaluate în raport cu cadrele de evaluare biologică recunoscute la care se face referire în ISO 10993 , standardul internațional pentru evaluarea biologică a dispozitivelor medicale, care acoperă testele de citotoxicitate, sensibilizare și iritare relevante pentru componentele cateterului și microcateterului (Organizația Internațională pentru Standardizare, ISO 10993). Compatibilitate cu sterilizarea Tuburile de poliimidă mențin, în general, stabilitatea dimensională și mecanică prin metodele obișnuite de sterilizare utilizate în fabricarea dispozitivelor medicale, inclusiv oxidul de etilenă (EtO), iradierea gamma și procesele de autoclave cu abur, datorită rezistenței sale la temperaturi ridicate și stabilității chimice. Această compatibilitate largă este unul dintre motivele pentru care poliimida este frecvent selectată pentru componente care trebuie să rămână consistente dimensional după sterilizarea terminală. Sterilizarea cu oxid de etilenă (EtO): folosită în mod obișnuit pentru ansambluri de cateter finite Iradiere gamma: potrivită având în vedere stabilitatea chimică și la radiații a poliimidei Autoclavă cu abur: susținută de gama de performanță la temperatură înaltă a poliimidei Unde se aplică tubulaturi medicale din poliimidă Tubul de poliimidă este specificat într-o serie de categorii de dispozitive minim invazive. Tabelul de mai jos rezumă domeniile comune de aplicare și motivul principal pentru care poliimida este selectată pentru fiecare. Aplicații obișnuite pentru dispozitive medicale pentru tuburi compozite din poliimidă și PI/PTFE Categoria dispozitivului Cerință primară Construcție preferată Microcatetere neurovasculare Profil ultra-mic, capacitate mare de împingere PI cu un singur strat Fire de ghidare Frecare redusă, transmisie de cuplu compozit PI/PTFE Sisteme de livrare cardiacă Rezistență la îndoire, stabilitate dimensională PI cu mai multe straturi Canale de instrumente endoscopice Rezistență chimică, perete subțire PI acoperit Teci de acces pentru diagnosticare Lumen constant, stabilitate la sterilizare PI întărit În aproape toate aceste categorii, cerința de bază este consecventă: inginerii au nevoie de un material pentru tuburi care să mențină o dimensiune de lumen precisă și repetabilă după sterilizare, rezistând în același timp la solicitările mecanice de navigare prin sistemul vascular, care este profilul de rezistență central al tubului de poliimidă de calitate medicală. Tuburi de poliimidă personalizate: ce dispozitive pot specifica inginerii Proiectele OEM de tuburi medicale personalizate implică de obicei ajustarea mai multor parametri dincolo de diametrul interior și exterior de bază. O abordare proprie de formulare a rășinii PI permite producătorilor să ajusteze modulul, rezistența la tracțiune, alungirea și culoarea pentru a se potrivi cu o cerință specifică a dispozitivului. Parametri personalizați în mod obișnuit Reglarea modulului și a alungirii pentru a echilibra flexibilitatea cu capacitatea de împingere pentru un design specific de cateter Reducerea grosimii peretelui printr-un proces de acoperire cu mai multe treceri pentru tubulatura de poliimida cu perete ultrasubtire Codarea culorilor pentru ansambluri de dispozitive multi-lumen sau multicomponente Îmbunătățirea aderenței, permițând lipirea directă cu materiale precum nailon și TPU fără tratament suplimentar de suprafață Stratificare compozită cu PTFE pentru aplicații care necesită atât rezistență, cât și lubrifiere a pereților interiori Capacitatea de lipire directă fără tratament de suprafață este un avantaj practic în timpul asamblarii dispozitivului, deoarece reduce numărul de pași de procesare necesari pentru a îmbina tubulatura de poliimidă la componentele adiacente într-o construcție de cateter multimaterial. Lucrul cu un producător de tuburi medicale: ce trebuie verificat Producătorii de dispozitive care aprovizionează componente pentru tuburi din poliimidă ar trebui să confirme controlul procesului, documentația de calitate și experiența specifică aplicației ale furnizorului înainte de a finaliza un proiect. Câteva puncte cheie de verificare pot ajuta la reducerea riscului de calificare în timpul dezvoltării dispozitivului. Confirmarea certificării ISO și a unui sistem documentat de management al calității pentru producția de tuburi medicale Capacitate internă de extrudare, acoperire și post-procesare, mai degrabă decât sub-etași externalizați Experiență în producția de tuburi de poliimidă extrudată de precizie la intervalul de diametru specific necesar Suport pentru fluxurile de lucru de dezvoltare OEM și ODM, inclusiv iterația eșantionului înainte de producția completă Proceduri documentate de manipulare a tuburilor sterile pentru producția în cameră curată sau în mediu controlat Ningbo Linstant Polymer Materials Co., Ltd. funcționează din 2014 ca producător de tuburi medicale OEM și ODM, acum angajând peste peste 400 de angajati și specializată în tehnologii de prelucrare prin extrudare, acoperire și post-procesare pentru tuburile polimerice medicale. Abordarea proprie a companiei cu rășină PI permite personalizarea modulului, rezistenței, alungirii și culorii tuburilor din poliimidă, iar procesul său de acoperire acceptă grosimi mai subțiri ale pereților, în timp ce tubul său de poliimidă oferă compatibilitate directă cu materiale precum nailon și TPU fără tratament de suprafață. Dincolo de intervalul standard de 0,10 mm până la 2 mm cu diametrul interior, compania este capabilă să producă în masă tuburi din poliimidă cu diametre interioare de până la 5,00 mm , iar tubulatura sa este proiectată pentru temperaturi de funcționare pe termen lung peste 350°C, cu rezistență pe termen scurt de până la 450°C, alături de o bună biocompatibilitate pentru aplicațiile dispozitivelor medicale. Întrebări frecvente Î1: Ce este tubul medical de poliimidă? Tubul de poliimidă medicală este un tub polimeric de înaltă rezistență, cu pereți subțiri, produs printr-un proces de acoperire stratificat, utilizat în mod obișnuit în tuburile de cateter și microcateter și alte componente ale dispozitivelor minim invazive. Î2: De ce să folosiți poliimidă în catetere? Poliimidă provides high tensile strength and dimensional stability at very thin wall thicknesses, helping catheter shafts maintain pushability and kink resistance within a small profile. Î3: Este poliimida mai bună decât PTFE? Poliimidă and PTFE serve different roles: polyimide offers higher strength and thin-wall capability, while PTFE offers superior lubricity, which is why the two are often combined in composite tubing. Î4: Din ce este făcută tubulatura de microcateter? Tubul de microcateter este de obicei fabricat din poliimidă, fie ca un singur strat, fie ca parte a unei construcții compozite PI/PTFE, pentru a obține diametre mici cu o rezistență suficientă. Î5: Tuburile de poliimidă pot fi sterilizate? Da, tubulatura de poliimidă menține, în general, stabilitatea dimensională prin metodele obișnuite de sterilizare, inclusiv procesele cu oxid de etilenă, iradiere gamma și autoclave cu abur. Î6: Este poliimida biocompatibilă? Tuburile de poliimidă de calitate medicală sunt, în general, evaluate conform criteriilor de evaluare biologică ISO 10993 și prezintă o bună biocompatibilitate pentru dispozitivele cu contact cu pacientul. Î7: Pentru ce este folosit tubul de poliimidă? Este utilizat în microcatetere, căptușeli de ghidare, sisteme de livrare cardiace și neurovasculare, canale de instrumente endoscopice și alte aplicații care necesită un lumen puternic, cu perete subțire. Î8: În ce dimensiuni vine tubul de poliimidă? Diametrele interioare standard variază în mod obișnuit de la 0,10 mm la 2 mm, cu capacitatea de producție în masă extinzându-se până la 5,00 mm pentru un sistem de livrare mai mare și componente ale tuburilor de acces.

-
24Jun-2026Ce este tubul medical PTFE gravat? Tot ce trebuie să știțiTuburi medicale PTFE gravate este un tub din politetrafluoretilenă modificat la suprafață, proiectat pentru a depăși natura inerent neadezivă a PTFE, permițând lipirea fiabilă în ansambluri de cateter multistrat, design de cateter cu balon și o gamă largă de aplicații pentru dispozitive medicale. Procesul de gravare modifică chimic suprafața PTFE la nivel microscopic, creând locuri reactive care permit adezivilor, acoperirilor și straturilor supraformate să se lipească în siguranță - o capacitate pe care pur și simplu PTFE netratat nu o poate oferi. Pentru producătorii de dispozitive medicale, aceasta înseamnă că căptușeala gravată cu PTFE pentru catetere poate servi ca cel mai interior strat lubrifiant, integrându-se în același timp structural cu straturile de armare împletite sau spiralate și materialele mantalei exterioare. Rezultatul este un cateter care oferă atât performanța cu frecare scăzută a PTFE, cât și integritatea mecanică necesară pentru navigarea în anatomia vasculară complexă. Acest articol acoperă tot ce trebuie să știe inginerii, specialiștii în achiziții și echipele de cercetare și dezvoltare despre țevile PTFE gravate medicale de precizie - de la știința din spatele modificării suprafeței până la specificațiile de fabricație, datele de performanță a lipirii și cum să selectați soluția potrivită de țevi PTFE gravate personalizate pentru aplicația dvs. De ce PTFE necesită tratament de suprafață pentru dispozitivele medicale PTFE este unul dintre cele mai inerte materiale chimice cunoscute științei. Structura sa de legătură carbon-fluor îi conferă o energie de suprafață de aproximativ 18–20 mN/m — mult sub pragul de aproximativ 35 mN/m pe care îl necesită majoritatea adezivilor pentru o lipire semnificativă. Acesta este exact ceea ce face ca PTFE să fie atât de valoros ca căptușeală de cateter (frecare minimă, biocompatibilitate maximă) și, simultan, ceea ce face să fie atât de dificil să lucrezi în ansambluri laminate sau supraturlate. Tratamentul suprafeței cu PTFE pentru dispozitivele medicale rezolvă acest paradox. Prin modificarea selectivă a chimiei suprafeței fără a modifica proprietățile în vrac ale tubului, gravarea transformă stratul exterior într-un substrat care poate fi lipit, păstrând în același timp lubrifierea găurii interioare. Cele trei metode primare de modificare a suprafeței PTFE utilizate în aplicațiile medicale sunt gravarea cu naftalenă de sodiu, tratamentul cu plasmă și ablația cu laser - fiecare cu compromisuri distincte în ceea ce privește modificarea, uniformitatea, scalabilitatea și costul. Printre acestea, gravarea chimică pe bază de sodiu rămâne punctul de referință în industrie pentru fabricarea cateterelor, deoarece oferă o creștere constantă și măsurabilă a energiei de suprafață - de obicei ridicându-l la 50–70 mN/m — și produce o interfață de legătură durabilă care rezistă ciclurilor de sterilizare, hidratare și stres mecanic în medii clinice. Comparația energiei de suprafață: PTFE netratat și gravat Energie de suprafață (mN/m): PTFE netratat versus gravat 0 20 40 60 70 ~19 mN/m PTFE netratat 35 mN/m Min. Adeziv Prag ~60 mN/m PTFE gravat Graficul de mai sus ilustrează diferența dramatică în energia de suprafață dintre PTFE netratat și PTFE gravat chimic. PTFE netratat se află cu mult sub pragul minim necesar pentru lipirea adezivă , făcându-l efectiv nelipibil în procesele standard de laminare. După gravarea pe bază de sodiu, energia de suprafață crește la aproximativ 60 mN/m - aproape triplu față de linia de bază - oferind o capacitate de aderență robustă. Această transformare este ceea ce stă la baza fiecărui ansamblu fiabil de cateter multistrat construit cu o căptușeală gravată cu PTFE. Procesul de gravare PTFE pentru aplicații medicale: pas cu pas Înțelegerea procesului de gravare cu PTFE pentru aplicații medicale ajută echipele de achiziții să pună întrebările potrivite și îi ajută pe ingineri să specifice controalele de calitate adecvate. Procesul este mai nuanțat decât simpla scufundare a tubului într-o baie chimică - fiecare etapă are parametri critici care determină consistența și performanța produsului finit. Etapa 1: Inspecția materialelor primite Tubul PTFE brut este verificat pentru acuratețea dimensională, uniformitatea peretelui și curățarea suprafeței înainte de a intra pe linia de gravare. Toleranțele dimensionale în această etapă afectează direct consistența modificării suprafeței - pereții neuniformi se gravează neuniform, creând puncte slabe în interfața de lipire. Etapa 2: Curățare pre-tratament Tuburile sunt curățate cu solvent controlat sau procese de spălare cu ultrasunete pentru a îndepărta agenții de dezmembrare, particulele și uleiurile de suprafață care altfel ar interfera cu contactul chimic în timpul gravării. Acest pas este esențial pentru realizarea unei modificări uniforme pe toată lungimea tubului. Etapa 3: Gravare chimică Tubul curățat este expus la un reactiv de gravare pe bază de sodiu în condiții de temperatură și timp controlate. Reactivul rupe legăturile C-F selectate la suprafață, înlocuindu-le cu carbonil, hidroxil și grupări de carbon nesaturate care sunt reactive la adezivi și grunduri. Timpul de expunere, temperatura și concentrația de reactiv trebuie toate controlate strâns — supragravarea cauzează degradarea suprafeței, în timp ce subgravarea lasă locuri reactive insuficiente. Etapa 4: Neutralizare și clătire Reactivul rezidual este neutralizat și clătit bine pentru a preveni atacul chimic continuu al suprafeței PTFE și pentru a asigura biocompatibilitatea piesei finite. Neutralizarea incompletă este o cauză comună a inconsecvenței legăturii între lot. Etapa 5: Uscarea și ambalarea Tubul gravat este uscat în condiții controlate și ambalat în pungi sigilate, protejate de lumină. Suprafețele PTFE gravate sunt reactive - expunerea la lumină UV, umiditate ridicată sau contaminanți din aer degradează stratul modificat în timp. Perioada de valabilitate este de obicei specificată la 12 luni de la data gravarii atunci când este depozitat în condițiile recomandate. Evaluarea criticității procesului în funcție de etapă (scara 0–10) Inspecție de intrare Pre-curățare Gravura chimică Neutralizarea Uscarea și ambalarea 6.0 7.5 10 8.5 5.5 0 2 4 6 8 10 Acest grafic de evaluare a criticității reflectă impactul relativ pe care îl are fiecare etapă a procesului asupra performanței finale a lipirii Tuburi gravate cu PTFE pentru dispozitive medicale . Etapa de gravare chimică este calificată în unanimitate drept pasul cu cel mai mare risc — mici abateri ale concentrației reactivului, temperaturii sau timpului de păstrare produc efecte extraordinare asupra rezultatelor energiei de suprafață. Neutralizarea urmează îndeaproape, deoarece stingerea inadecvată a reacției duce la degradarea continuă a suprafeței care poate să nu fie evidentă decât după lipire sau sterilizare. Pre-curățarea, deși este adesea trecută cu vederea, este etapa cel mai frecvent asociată cu defecțiunile intermitente de legare în mediile de producție. Înțelegerea acestor clase de criticitate îi ajută pe producători să-și orienteze în mod corespunzător controalele proceselor și resursele de inspecție primite. Aplicații cheie: Unde se utilizează tuburi medicale PTFE gravate Tuburile PTFE lipibile de calitate medicală servesc ca o componentă de bază într-un spectru larg de dispozitive medicale minim invazive și intervenționale. Combinația sa unică de lubrifiere, inerție chimică și - după gravare - aderență îl face materialul de căptușeală de alegere în aplicațiile în care atât performanța, cât și capacitatea de fabricație contează. Fabricarea cateterelor Tubul medical PTFE gravat pentru fabricarea cateterelor este cel mai mare segment de aplicații. În construcția cateterului cu mai multe straturi, căptușeala din PTFE formează stratul cel mai interior, oferind o suprafață cu frecare scăzută, care permite cablurilor de ghidare, stenturilor și mediilor de contrast să treacă cu o rezistență minimă. Suprafața exterioară gravată se leagă de stratul de armare din împletitură sau bobină, care este apoi supramulat cu o manta de elastomer termoplastic. Fără gravare fiabilă, delaminarea sub stres clinic este un risc constant. Design cateter cu balon Tubul PTFE pentru designul cateterului cu balon necesită o modificare deosebit de precisă a suprafeței, deoarece interfața de legătură trebuie să reziste la presiuni repetate de umflare - uneori depășind 20 atm în aplicațiile de angioplastie - menținând în același timp flexibilitatea și rezistența la îndoire. Axul PTFE gravat se leagă de materialul balonului (de obicei Nylon sau PET) la conul proximal și distal, creând o etanșare ermetică care trebuie să funcționeze fiabil pe parcursul a mii de cicluri de flexibilitate. Dispozitive de acces neurovasculare și periferice Tubul PTFE cu diametru mic gravat - adesea cu diametre exterioare sub 1,5 mm și grosimi ale peretelui de până la 0,025 mm - sunt din ce în ce mai specificate pentru microcateterele neurovasculare, unde trasabilitatea și capacitatea de împingere în anatomia sinuoasă sunt primordiale. Modificarea suprafeței trebuie să fie uniformă chiar și la aceste micro-dimensiuni, o provocare de producție care separă producătorii de țevi de precizie gravate cu PTFE de furnizorii de mărfuri. Sisteme de livrare și drenaj a medicamentelor Rezistența chimică largă a PTFE îl face ideal pentru sistemele de administrare a medicamentelor în care tubulatura intră în contact cu formulări farmaceutice agresive. Tubul PTFE gravat permite atașarea în siguranță a conectorilor, colectoarelor și supapelor folosind adezivi structurali, permițând asamblarea sistemelor complexe de gestionare a fluidelor fără elemente de fixare mecanice care ar adăuga volum sau ar crea riscuri de particule. Aplicație Gama OD tipică Grosimea peretelui Substrat primar de lipire Catetere vasculare 1,5 – 8,0 mm 0,05 – 0,30 mm Nailon, PEBA, poliuretan Catetere cu balon 2,0 – 6,0 mm 0,05 – 0,15 mm PET, nailon Microcatetere neurovasculare 0,5 – 1,5 mm 0,025 – 0,08 mm PEBA, poliimidă Sisteme de livrare a medicamentelor 1,0 – 5,0 mm 0,10 – 0,25 mm Adezivi acrilici, silicon Teci de drenaj și acces 3,0 – 12,0 mm 0,15 – 0,40 mm Poliuretan, PEBA Tabelul 1: Specificații dimensionale tipice pentru tuburile PTFE gravate medical pentru categoriile cheie de aplicații Procese de producție: extrudare gratuită, extrudare cu dorn și acoperire prin scufundare Proprietățile mecanice, toleranțele dimensionale și caracteristicile suprafeței tubului PTFE gravat sunt determinate în mod substanțial de metoda de producție utilizată pentru a forma tubul de bază. Trei procese principale sunt utilizate în întreaga industrie, fiecare potrivit pentru diferite game dimensionale și cerințe de performanță. extrudare gratuită Extrudarea liberă produce tuburi din PTFE fără un dorn intern. Este cel mai potrivit pentru tuburile cu diametru mai mare (de obicei peste 4 mm OD) unde uniformitatea grosimii peretelui este mai puțin critică. Procesul oferă un randament ridicat și costuri mai mici pentru scule, dar are limitări în atingerea toleranțelor strânse ale diametrului interior necesare pentru canalele de ghidare de precizie. Modificarea suprafeței prin gravare este simplă pe tubul extrudat liber datorită geometriei consistente a peretelui. Extrudare cu dorn Extrudarea pe bază de dorn produce cele mai strânse toleranțe dimensionale disponibile în tuburile PTFE, cu controlul diametrului interior până la ±0,013 mm în configurații de precizie. Mandrinul definește geometria alezajului în timpul sinterizării, rezultând o suprafață interioară excepțional de netedă, cu un coeficient de frecare de până la 0,04. Acest proces este standardul pentru tuburile PTFE gravate cu perete subțire utilizate în căptușelile cateterelor vasculare și neurovasculare. După extrudare, dornul este îndepărtat, iar tubul suferă modificări ale suprafeței numai pe suprafața sa exterioară, păstrând lubrifierea alezajului. Acoperire prin scufundare Acoperirea prin scufundare depune un strat subțire de PTFE pe un dorn sau substrat prin scufundarea în mod repetat în dispersie de PTFE și sinterizarea între straturi. Acest proces este utilizat pentru a crea căptușeli de PTFE ultra-subțiri (uneori subțiri ca o grosime totală a peretelui de 12-25 microni) care nu pot fi obținute prin extrudare. Construcțiile de căptușeală din PTFE cu cateter multistrat construite prin acoperire prin scufundare oferă o adaptabilitate excepțională la geometriile complexe ale dornului, permițând căptușeli conice sau cu diametru variabil. Gravarea la suprafață a căptușelilor acoperite prin imersare necesită un control atent al procesului pentru a evita pătrunderea prin peretele subțire. Comparație proces de producție (diagrama radar) Toleranță ID Subtirimea peretelui Debit Eficiența costurilor Compatibilitate Etch extrudare gratuită Extrudarea dornului Acoperire prin scufundare Diagrama radar oferă o vedere multidimensională a modului în care cele trei procese de producție se compară în funcție de criteriile cele mai relevante pentru inginerii de dispozitive medicale. Extrudarea dornului conduce în controlul toleranței ID și compatibilitatea cu gravarea , făcându-l alegerea preferată pentru căptușelile de cateter de precizie în care precizia dimensională conduce performanța dispozitivului. Acoperirea prin scufundare realizează pereții cei mai subțiri posibil, dar vine cu un debit mai mic și un cost pe unitate mai mare, făcându-l cel mai potrivit pentru aplicații neurovasculare de specialitate sau cu profil ultra-jos. Extrudarea gratuită oferă cea mai bună eficiență a costurilor și cea mai bună productivitate pentru tuburi cu diametru mai mare și mai puțin solicitante din punct de vedere dimensional. Selectarea procesului potrivit este prima decizie critică în orice proiect personalizat de tuburi gravate cu PTFE, deoarece stabilește limitele cu privire la specificațiile dimensionale și de performanță care pot fi atinse. Tehnologia de îmbunătățire a aderenței PTFE: Măsuri de performanță care contează Pentru inginerii de dispozitive medicale, tehnologia de îmbunătățire a aderenței PTFE este la fel de valoroasă ca și performanța de lipire cuantificabilă pe care o oferă. Valorile energiei de suprafață sunt un proxy util, dar valorile care determină deciziile de proiectare sunt rezistența la exfoliere, rezistența la forfecare și forța de retenție - măsurate după condițiile de îmbătrânire și sterilizare care simulează utilizarea dispozitivului în lumea reală. Tuburile de înaltă performanță gravate cu PTFE de la un producător calificat ar trebui să demonstreze rezistențe la exfoliere mai mari decât 2,5 N/mm atunci când sunt lipite de materiale obișnuite ale mantalei cateterului folosind adezivi de calitate medicală și valorile de forfecare în poală de mai sus 4,0 MPa în configurații standard de testare. Aceste valori trebuie menținute după expunerea la sterilizare EO, iradiere gamma (25 kGy) și hidratare de 72 de ore la 37°C - condiții care reproduc sterilizarea și expunerea in vivo. Reținerea rezistenței la exfoliere (%) după ciclurile de sterilizare 0% 20% 50% 75% 100% Linia de bază EO steril Gama 25kGy Hidratare 72h Combinate PTFE gravat (Chemically Treated) PTFE netratat (Surface Primed Only) Graficul cu linii de mai sus urmărește menținerea rezistenței la exfoliere în patru scenarii standard de condiționare și un protocol de stres combinat. PTFE gravat chimic își menține peste 88% din puterea de lipire de bază chiar și după sterilizare și hidratare combinată , în timp ce PTFE netratat amorsat la suprafață scade la aproximativ 38% în aceleași condiții. Aceste date ilustrează de ce gravarea chimică nu este pur și simplu o comoditate – este o cerință de fiabilitate pentru orice dispozitiv medical care va suferi cicluri de sterilizare și expunere prelungită in vivo sau in vitro. Inginerii care specifică soluții de lipire a tuburilor PTFE ar trebui să solicite date de condiționare a sterilizării ca parte a procesului lor de calificare a furnizorilor, pentru a asigura performanțe comparabile cu metoda lor specifică de sterilizare și adeziv. Ghid de lipire a țevilor gravate cu PTFE: sisteme adezive recomandate Ghidul de lipire a țevilor gravate cu PTFE de mai jos rezumă categoriile de adezivi cel mai frecvent utilizate cu PTFE gravat în ansamblul dispozitivelor medicale, împreună cu caracteristicile lor relative de performanță: Cianoacrilat (adeziv instant): Întărire rapidă, potrivită pentru zone mici de lipire, rezistență limitată la exfoliere, nu este recomandat pentru lipirea conurilor de balon sub presiune mare de umflare. Epoxid din două părți: Rezistență ridicată la forfecare, rezistență chimică bună, timp de întărire mai lung, preferat pentru legăturile structurale în ansamblul mantalei și dispozitivului de acces. Acrilic cu întărire UV: Întărire rapidă cu activare UV, consistență excelentă a legăturii pentru producție de volum mare, compatibil cu majoritatea formulărilor de PTFE gravate. Silicon de calitate medicală: Strat de aderență flexibil, potrivit pentru conexiuni cu solicitări reduse, rezistență limitată la forfecare, adesea folosit în ansamblurile de drenaj și management al fluidelor. Poliuretan structural: Echilibru excelent de exfoliere și forfecare, flexibilitate în condiții de încărcare ciclică, utilizat frecvent în procesele de supraturlare a cateterului multistrat. Soluții personalizate de tuburi gravate cu PTFE: ce pot configura producătorii Unul dintre cele mai semnificative avantaje ale lucrului cu un producător experimentat de tuburi gravate cu PTFE pentru dispozitive medicale este accesul la o gamă cuprinzătoare de parametri personalizabili. Soluțiile personalizate de tuburi gravate cu PTFE nu sunt pur și simplu tuburi stoc cu o gravare standard – sunt produse proiectate conform specificațiilor, în care mai multe variabile sunt reglate pentru a se potrivi exact cu cerințele dispozitivului țintă. Personalizare dimensională Configurațiile personalizate includ specificațiile OD și ID, grosimea peretelui, profilele conice și lungimea. Tuburile de precizie gravate cu PTFE pentru aplicații neurovasculare pot necesita toleranțe ID la fel de strânse ca ±0,013 mm și uniformitatea grosimii peretelui mai bună de ±10%. Modelele cu diametre multiple - în care căptușeala trece de la un vârf distal mai mic la un arbore proximal mai mare - sunt realizabile cu acoperire prin scufundare și tehnici specializate ale dornului. Specificații zonei de gravare Nu toate aplicațiile necesită gravare pe toată lungimea tubului. Gravarea selectivă - modificarea doar a zonelor proximale sau distale, sau alternarea segmentelor lipibile și nelegabile - permite producătorilor să proiecteze proprietăți de aderență specifice locației. Acest lucru este util în special în ansamblul cateterului cu balon în care legăturile conului balonului necesită aderență ridicată, în timp ce corpul arborelui trebuie să rămână neted pentru a fi urmărit. Opțiuni de culoare și radioopace Tubul PTFE poate fi formulat cu sulfat de bariu sau subcarbonat de bismut pentru radioopacitate, permițând vizualizarea fluoroscopică a căptușelii cateterului în timpul procedurilor de plasare. Codificarea culorilor prin încărcarea pigmentului este, de asemenea, disponibilă în scopuri de identificare a trusei sau a ansamblului, deși încărcarea pigmentului trebuie validată pentru biocompatibilitate și efectul său asupra răspunsului la gravare, caracterizat de producător. Cei mai solicitați parametri personalizați în comenzile de tuburi gravate cu PTFE (%) 0 25 50 75 100% 95% OD/ID Spec 88% Grosimea peretelui 72% Etch complet 54% Gravura selectivă 38% Radioopac 61% Lungime personalizată Diagrama coloanei de mai sus reflectă tendințele datelor de comandă din programele de catetere pentru dispozitive medicale care solicită configurații personalizate de tuburi gravate cu PTFE. Specificația OD și ID este cel mai solicitat parametru universal , prezent în aproape 95% din comenzile personalizate, subliniind modul în care precizia dimensională conduce designul cateterului medical. Specificațiile privind grosimea peretelui urmează îndeaproape, deoarece tubulatura PTFE cu pereți subțiri gravat este o condiție prealabilă pentru îndeplinirea cerințelor privind profilul cateterului pe piețele competitive de dispozitive minim invazive. Gravarea selectivă – solicitată în peste jumătate din programele personalizate – este în creștere pe măsură ce arhitecturile dispozitivelor devin mai complexe și inginerii caută să optimizeze zonele de aderență fără a compromite trasabilitatea sau flexibilitatea în secțiunile nelegate. Radiopacitatea și lungimea personalizată, deși sunt mai puțin necesare la nivel universal, sunt diferențieri semnificativi care califică furnizorii pentru programele de dispozitive premium. Standarde de calitate și considerații de reglementare pentru tuburile medicale din PTFE Tuburile PTFE gravate de calitate medicală trebuie să îndeplinească un set stratificat de cerințe de calitate și de reglementare înainte de a putea fi utilizate într-un dispozitiv medical finit. Înțelegerea acestor cerințe este esențială pentru producătorii de dispozitive medicale atunci când califică un producător de tuburi gravate cu PTFE pentru dispozitive medicale. Biocompatibilitatea materiilor prime este cerința fundamentală. PTFE utilizat în tuburile medicale trebuie să respecte standardele de testare USP Clasa VI sau ISO 10993, care acoperă citotoxicitatea, sensibilizarea, reactivitatea intracutanată și toxicitatea sistemică. Pentru cateterele cu contact susținut cu corpul, pot fi solicitate de către agențiile de reglementare teste suplimentare - inclusiv studii de toxicitate subcronică și implantare. Dincolo de biocompatibilitatea materialului, reactivul de gravare și orice substanțe chimice reziduale din procesul de neutralizare trebuie verificate în absența tubului finit. Testare extractibile și leachable pe tuburile PTFE gravate este așteptat din ce în ce mai mult de FDA și de organismele notificate, ca parte a depunerilor de dosare de proiectare pentru dispozitivele cateter. Producția de sisteme de calitate pentru furnizorii de tuburi de precizie din PTFE medical gravat ar trebui să fie certificate conform ISO 13485, standardul de management al calității specific organizațiilor de producție de dispozitive medicale. Această certificare necesită controale documentate ale proceselor, proceduri de management al schimbărilor, protocoale de inspecție de intrare și de ieșire și sisteme de tratare a reclamațiilor aliniate cu așteptările reglementărilor pe piețele majore, inclusiv SUA, UE și Japonia. Standard / Test Domeniul de aplicare Aplicabilitate ISO 10993-1 Cadrul de evaluare biologică Toate componentele care contactează pacientul USP clasa VI Biocompatibilitatea materialelor plastice Rășină PTFE brută și tuburi finisate ISO 13485 Sistem de management al calității dispozitivelor medicale Calificarea producatorului ISO 10993-17 Evaluarea riscului toxicologic al extractibilelor Suprafețe gravate cu contact cu reactiv ASTM F2880 Ghid standard pentru tubulatura cateterului Testare dimensională și mecanică Tabelul 2: Standarde cheie de calitate și de reglementare relevante pentru calificarea tuburilor PTFE gravate medical Cum să selectați producătorul potrivit de tuburi gravate cu PTFE pentru dispozitive medicale Selectarea unui producător calificat de tuburi gravate cu PTFE pentru dispozitive medicale necesită evaluarea capabilităților dincolo de specificațiile dimensionale. Expertiza furnizorului în materie de procese, infrastructura de calitate, lățimea de bandă de personalizare și capacitatea de a sprijini trimiterile de reglementare sunt considerații la fel de importante. Criteriile cheie de evaluare ar trebui să includă: Starea certificării ISO 13485 , mediu de producție în cameră curată (clasa ISO 7 sau mai bună pentru tuburi de precizie), capacitate demonstrată în tuburi PTFE cu diametru mic gravat (OD sub 1,5 mm), disponibilitatea documentației de validare a procesului (IQ/OQ/PQ) și antecedente cu programe OEM de cateter în zone terapeutice comparabile. În plus, furnizorii ar trebui să ofere trasabilitatea de la lotul brut de rășină PTFE până la tubul finit pentru a permite trasabilitatea completă a materialului în cazul unei investigații de calitate. Certificatele de conformitate (CoC) specifice lotului cu date dimensionale, măsurarea energiei de suprafață și rezultatele testelor de rezistență la exfoliere oferă dovezile inspecției primite de care producătorii de dispozitive au nevoie pentru programele lor de calitate a furnizorilor. Ningbo Linstant Polymer Materials Co., Ltd., înființată în 2014, și-a construit reputația de furnizor profesionist de tuburi medicale OEM/ODM concentrându-se exclusiv pe tehnologiile de procesare, acoperire și post-procesare prin extrudare ale tuburilor din polimeri medicali. Cu peste 400 de angajați și o echipă de inginerie dedicată, Linstant sprijină producătorii de dispozitive medicale de la fezabilitate inițială până la producția în volum, oferind toate cele trei procese de producție - extrudare gratuită, extrudare a dornului și acoperire prin scufundare - alături de o suită completă de capabilități de modificare a suprafeței PTFE. Întrebări frecvente Î1 Care este termenul de valabilitate al tuburilor PTFE gravate chimic? PTFE gravat tubing is generally assigned a shelf life of 12 months from the etching date when stored sealed in light-protected packaging at controlled temperature (below 25°C) and humidity. Exposing the etched surface to UV light or moisture before bonding reduces its reactivity. Always confirm shelf life with your supplier and test bonding performance if tubing is used near the expiry date. Q2 Gravarea afectează lubrifierea alezajului interior al tubului PTFE? Gravarea standard numai pentru suprafața exterioară nu afectează alezajul interior. Reactivul de gravare este aplicat exclusiv pe exteriorul tubului, păstrând suprafața interioară de PTFE cu coeficientul de frecare scăzut caracteristic (aproximativ 0,04). Pentru aplicațiile în care chiar și modificarea parțială a alezajului reprezintă o problemă, solicitați documentația de excludere a suprafeței interioare de la producător ca parte a pachetului de validare a procesului. Q3 Ce adezivi funcționează cel mai bine cu PTFE gravat pentru lipirea cateterului? Materialele acrilice întăribile cu UV și epoxicile din două părți oferă în mod constant cele mai puternice legături pe PTFE gravat atunci când sunt utilizate în asamblarea cateterului medical. Acrilicele UV oferă timpi de ciclu rapid, potriviti pentru producția de volum mare, în timp ce epoxicile structurale oferă o rezistență maximă la forfecare mai mare pentru zonele solicitante de lipire, cum ar fi atașamentele conurilor de balon. Validați întotdeauna sistemul adeziv ales cu lotul dvs. de PTFE gravat înainte de a vă angaja într-un proces de lipire de producție. Î4 Se poate folosi tubul de PTFE gravat cu termocontractor FEP în construcția cateterului? Da — țeava gravată cu PTFE și termocontractorul FEP sunt frecvent utilizate împreună în construcția cateterului cu mai multe straturi. Căptușeala din PTFE formează orificiul interior, împletirea sau bobinarea este aplicată peste suprafața exterioară gravată, iar termocontractia FEP servește ca ajutor de procesare sau manta exterioară în timpul refluxării. Suprafața gravată îmbunătățește aderența mantalei la ansamblul căptușelii după recuperarea termocontractiilor, reducând riscul de delaminare în condițiile solicitărilor de utilizare clinică. Î5 Care este grosimea minimă a peretelui care poate fi atinsă în tuburile de PTFE gravate? Prin procesele de acoperire prin scufundare, pot fi obținuți pereți de căptușeală din PTFE subțiri, în total, de 12-25 microni. Extrudarea cu dorn produce pereți de obicei în intervalul 25-80 microni pentru aplicații medicale de precizie. Minimul practic pentru o anumită aplicație depinde și de cerințele de uniformitate - pereții extrem de subțiri necesită controale mai stricte ale procesului pentru a evita defectele orificiilor care ar compromite integritatea căptușelii cateterului sau ar crea căi de scurgere. Î6 Cum verific calitatea gravării unui lot de tuburi PTFE primite? Cea mai practică metodă de inspecție este o măsurare a unghiului de contact cu apa sau un test de umectare a soluției de dină. PTFE gravat corespunzător ar trebui să prezinte un unghi de contact cu apa sub 40° (față de aproximativ 108° pentru PTFE netratat) sau să prezinte umezeală la niveluri de dină peste 50 mN/m. Pentru verificarea producției, un test de cupon de rezistență la exfoliere folosind procesul de lipire și adeziv de producție oferă o confirmare directă a consistenței performanței lipirii de la lot la lot.
-
17Jun-2026Ce este tubul medical multi-lumen? Un ghid complet pentru începătoriRăspunsul direct: Ce Tuburi medicale multi-lumeni este Tubul medical multi-lumen este un tub de polimer extrudat cu precizie care conține două sau mai multe canale interne separate - numite lumeni - care trec simultan printr-un singur corp exterior de tub. Fiecare lumen poate transporta o substanță, un instrument sau un semnal diferit în mod independent, fără contaminare încrucișată sau interferență mecanică. Această arhitectură permite unui singur cateter sau dispozitiv să îndeplinească mai multe funcții clinice simultan: un lumen poate transporta un fir de ghidare, un al doilea furnizează medii de contrast, iar un al treilea se ocupă de umflarea balonului - toate într-un diametru exterior măsurat în fracțiuni de milimetru. Pentru inginerii de dispozitive și specialiștii în achiziții clinice care întâlnesc această tehnologie pentru prima dată, ideea cheie este următoarea: tubulatura multi-lumen convertește un singur eveniment de inserare a dispozitivului într-o platformă multifuncțională , reducând complexitatea procedurii, minimizând trauma accesului pacientului și permițând capabilități clinice pe care modelele cu un singur lumen pur și simplu nu le pot replica. Acest ghid acoperă principiile de proiectare, alegerile materialelor, procesele de fabricație și aplicațiile clinice care definesc modernul Tuburi cateter multi-lumen — de la concepte de bază până la decizii avansate de specificare. Cum funcționează tubulatura multi-lumeni: principii de proiectare de bază Provocarea fundamentală de proiectare a tubului multi-lumen este alocarea unei zone de secțiune transversală suficientă fiecărui lumen, menținând în același timp un profil exterior suficient de mic pentru calea de acces clinică intenționată. Fiecare lumen suplimentar concurează pentru același diametru exterior fix, ceea ce înseamnă Designul configurației lumenului este o problemă de optimizare echilibrarea numărului de lumeni, dimensiunea lumenului individual, grosimea peretelui dintre lumeni (grosimea septului) și integritatea structurală a peretelui exterior. Geometria lumenului și opțiunile de configurare Tubul multi-lumen nu se limitează la lumenii rotunzi dispuși concentric. Modern Tuburi multi-lumen extrudate de precizie acceptă o gamă largă de geometrii interne care sunt alese în funcție de cerințele funcționale ale fiecărui canal. Configurațiile comune includ: Lumen dublu simetric (profil D): Doi lumeni egali separați de un sept central, oferind o distribuție echilibrată a fluxului și o rigiditate mecanică egală pe ambele părți. Frecvent în cateterele de hemodializă. Lumen dublu asimetric: Un lumen mare pentru fluxul primar sau trecerea dispozitivului și un lumen mai mic pentru umflare, aspirație sau livrare de medicamente. Folosit pe scară largă în sistemele de catetere cu balon. Lumen coaxial (concentric): Un tub interior amplasat într-un tub exterior, creând un lumen exterior inelar și un lumen interior central. Folosit în sistemele de catetere cu fir care necesită mobilitate independentă a tubului interior. Triple și patru lumen: Trei sau patru lumeni rotunji sau formați separati aranjați în profilul exterior. Folosit în catetere venoase centrale multifuncționale și sisteme intervenționale complexe. Lumen excentric: Un lumen mare decentrat combinat cu unul sau mai mulți lumeni periferici mai mici. Maximizează capacitatea de flux în canalul principal, păstrând în același timp accesul la canalul secundar. Forma tubului exterior este la fel de flexibilă. În timp ce secțiunile transversale circulare sunt cele mai frecvente, Tuburi medicale multi-lumeni Design Guide practica include, de asemenea, profile externe ovale, în formă de rinichi și în formă de opt, care se potrivesc căilor de acces anatomice specifice sau geometriilor carcasei dispozitivului. Această flexibilitate dimensională este unul dintre motivele principale pentru care tubulatura multi-lumen s-a extins rapid în categoriile de dispozitive medicale pe bază de cateter. Configurații comune cu secțiuni transversale cu mai multe lumeni Dual (profil D) Dual asimetric Coaxial Triplu lumen Ilustrații în secțiune transversală ale celor mai comune patru configurații de tuburi multi-lumen utilizate în proiectarea cateterului. Diagramele secțiunilor transversale de mai sus ilustrează cât de semnificativ variază arhitectura internă între modelele cu mai multe lumeni. Fiecare configurație nu este doar o alegere estetică - ea determină direct debitele, distribuția rigidității mecanice, cerințele de asamblare și funcțiile clinice pe care cateterul le poate îndeplini. De exemplu, configurația coaxială permite tubului interior să se rotească sau să alunece independent de tubul exterior, o cerință cheie în sistemele de catetere orientabile. Înțelegerea acestor configurații de la începutul unui program de dezvoltare a dispozitivelor previne revizuirile costisitoare de proiectare în timpul prototipării. Selectarea materialului pentru tubulatura medicală multi-lumen Tuburi medicale multi-lumeni Material Selection este una dintre cele mai importante decizii în procesul de dezvoltare a dispozitivului. Polimerul ales determină nu numai comportamentul mecanic al cateterului finit, ci și clasificarea biocompatibilității, opțiunile de sterilizare, rezistența chimică și gama de etape secundare de prelucrare disponibile. Spre deosebire de tubulatura cu un singur lume, unde grosimea peretelui poate compensa limitările materialelor, modelele cu mai multe lumen lasă mai puțină marjă de eroare - septurile subțiri dintre lumeni trebuie să mențină integritatea structurală fără a adăuga volum. Tabelul 1: Opțiuni de materiale pentru tuburile medicale multi-lumen și caracteristicile lor cheie de aplicare Material Flexibilitate Puterea Sterilizarea Utilizare primară PEBA / Polieter Block Amide Înalt Moderat EO, Gamma Vârfurile cateterului distal, tije de balon Nailon (PA12) Moderat Bun EO, Gamma Axe cateter generale, drenaj PEEK Scăzut Foarte sus EO, Steam, Gamma Arboți structurali, lumeni de înaltă presiune Poliimidă (PI) Scăzut-Moderate Foarte sus EO, Gamma Catetere cu perete ultra-subțire, cu gaură micro FEP / PTFE Moderat Scăzut EO, Gamma, Steam Scăzut-friction liners, chemical-resistant lumens Poliuretan (PU) Foarte sus Moderat EO, Gamma Catetere cu vârf moale, drenaj, acces venos Tabelul de materiale de mai sus arată că niciun polimer nu este universal optim pentru toate aplicațiile cu cateter multi-lumen. PEBA și poliuretanul excelează în aplicații dependente de flexibilitate, cum ar fi vârfurile distale ale cateterului și sistemele de drenaj al țesuturilor moi, unde conformabilitatea cu anatomia este mai importantă decât rigiditatea structurală. PEEK și poliimida servesc la capătul opus al spectrului - aplicații în care tubulatura trebuie să reziste forțelor compresive și laterale fără modificări dimensionale, cum ar fi arborele cateterului de ghidare și liniile de perfuzie de înaltă presiune. Pentru multe catetere, soluția optimă implică combinarea a două sau mai multe materiale prin co-extrudare sau segmente lipite secvențiale, fiecare adaptat la cerințele mecanice ale locației sale anatomice. Radar de potrivire a materialelor cu mai multe lumeni: proprietăți cheie de inginerie Flexibilitate Puterea Chim. Rezistenta Biocompatibilitate Sterilizarea PEBA PEEK Poliuretan Scala de scor: 0-100 (indice de performanță inginerească normalizat) Diagramă radar care compară cei mai folosiți trei polimeri de tuburi multi-lumen în cinci dimensiuni de performanță inginerească. Diagrama radar de mai sus surprinde vizual de ce abordările cu mai multe materiale sunt atât de comune în proiectarea cateterelor cu mai multe lumeni. PEBA și poliuretanul domină axa de flexibilitate - critică pentru secțiunile distale ale dispozitivului care navighează în anatomia sinuoasă - în timp ce PEEK ocupă poziția de top în ceea ce privește rezistența, rezistența chimică și compatibilitatea la sterilizare. Niciun poligon de material nu acoperă în mod optim toate cele cinci axe, tocmai de aceea experimentat Tuburi medicale multi-lumeni Manufacturer echipele propun amestecuri de materiale sau strategii de arbore segmentat, mai degrabă decât soluții cu un singur polimer pentru programe complexe de catetere. Înțelegerea acestei matrice de compromis este fundamentală pentru eficientizare Tuburi medicale multi-lumeni Material Selection în timpul dezvoltării dispozitivului. The Fabricare de tuburi multi-lumeni Proces Înțelegerea Fabricare de tuburi multi-lumeni Process ajută inginerii de dispozitive să stabilească specificații de proiectare realiste, să anticipeze intervalele de toleranță dimensională și să evalueze în mod inteligent capacitățile furnizorilor. Procesul de bază este extrudarea de precizie, dar complexitatea geometriilor multi-lumen necesită mult mai multă sofisticare inginerească decât producția de tuburi cu un singur lume. Proces de extrudare pas cu pas pentru tuburi cu mai mulți lumeni Design și fabricare matrițe: O matriță de extrudare personalizată este prelucrată cu precizie pentru a defini profilul exterior al tubului și toate formele lumenului intern. Proiectarea matriței este cea mai critică etapă din amonte - erorile în geometria matriței se propagă direct la erorile dimensionale din tubul finit. Pentru profile complexe multi-lumen, proiectarea matriței implică, de obicei, modelarea fluxului de calcul pentru a prezice comportamentul topiturii polimerului și pentru a corecta efectele de umflare a matriței. Uscarea și amestecarea polimerilor: Rășinile polimerice de calitate medicală sunt uscate la niveluri de umiditate controlate înainte de extrudare pentru a preveni degradarea hidrolitică și defectele de suprafață. Pentru tuburile multi-lumen coextrudate, două sau mai multe extrudere alimentează polimeri diferiți simultan într-o matriță de combinare. Extrudare și calibrare: Topitura polimerului este forțată prin matriță la temperatură și presiune controlate, formând profilul tubului continuu. Un calibrator imediat în aval de matriță controlează diametrul exterior și rotunjimea în timp ce tubul este încă în starea sa semi-topit. Dimensiunile lumenului intern sunt menținute prin aer presurizat sau dornuri care trec prin știfturile matriței. Răcire și scoatere: Extrudatul trece printr-un jgheab de răcire cu apă la temperatură controlată pentru a stabili dimensiunile finale. O unitate de extragere menține o viteză constantă a liniei, care controlează direct grosimea peretelui - o extragere mai rapidă produce pereți mai subțiri și diametre exterioare mai mici. Măsurare dimensională în linie: Sistemele de micrometrie cu laser măsoară continuu diametrul exterior în timpul producției, furnizând date în timp real sistemului de control al procesului. Grosimea peretelui și dimensiunile lumenului sunt măsurate prin secțiuni transversale periodice ale probei utilizând microscopie optică. Tăiere, bobinare și post-procesare: Tubul finit este tăiat la lungimi specificate sau înfășurat pe role. Operațiunile de post-procesare — formarea vârfului, perforarea găurilor, lipirea, acoperirea sau marcarea cu laser — sunt efectuate conform cerințelor de proiectare a dispozitivului. Servicii personalizate de extrudare multi-lumen include de obicei toți pașii de post-procesare în aceeași amprentă de producție. Fluxul de producție al tuburilor cu mai mulți lumeni Mori Design Polimer Prep extrudare și Dimensiune Răcire și Haul-off În linie Inspecție post- Procesing Fluxul de producție în șase etape pentru tuburi medicale de precizie multi-lumen, de la fabricarea matriței până la post-procesare. Diagrama fluxului de producție ilustrează modul în care fabricarea tuburilor multi-lumen este un proces secvenţial strâns cuplat în care calitatea în fiecare etapă determină fezabilitatea următoarei. Proiectarea matrițelor este pasul de limitare a vitezei pentru noile profile - ciclurile de proiectare pentru matrițe complexe multi-lumen pot dura patru până la opt săptămâni, după care etapele de extrudare și inspecție în linie pot funcționa la un randament ridicat. Pentru producătorii de dispozitive care evaluează furnizorii pentru Tuburi multi-lumeni medicale OEM , solicitarea dovezilor capacității de proiectare a matrițelor și a documentației de validare a procesului (IQ/OQ/PQ) este un diferențiere de încredere între extruderele generaliste și producătorii specialiști de tuburi medicale. Aplicații clinice: acolo unde tubul multi-lumeni oferă o valoare unică Tubul multi-lumen nu este o actualizare generică față de proiectele cu un singur lume - este o arhitectură special creată pentru scenarii clinice în care accesul multifuncțional simultan printr-un singur punct de inserție oferă beneficii măsurabile procedurale sau pacientului. Următoarele domenii de aplicare reprezintă utilizările cu cel mai mare volum și cea mai rapidă creștere ale Tuburi cateter multi-lumen în practica clinică actuală. Adoptarea tuburilor cu mai multe lumeni prin aplicare clinică (indice de volum relativ) Catetere venoase centrale (CVC) 92 Sisteme de catetere cu balon 84 Sisteme de livrare și perfuzie a medicamentelor 76 Catetere de hemodializă 68 Catetere de acces neurovascular 55 Catetere de cartografiere electrofiziologică 42 Indicele de volum relativ (0-100) bazat pe datele aplicațiilor din industrie; nu cifre absolute ale cotei de piață. Cateterele venoase centrale au cel mai mare punctaj la indicele de adopție la 92, reflectând standardul clinic de decenii al proiectelor CVC cu triplu lumen pentru UTI și îngrijire perioperatorie, unde administrarea simultană de fluide IV, prelevarea de sânge și livrarea medicamentelor prin porturi separate este o cerință zilnică a fluxului de lucru. Sistemele de cateter cu balon ocupă locul al doilea la 84 - în esență, fiecare cateter cu balon folosit în intervenții cardiace coronariene, periferice și structurale necesită cel puțin un ax cu dublu lumen care separă lumenul firului de ghidare de lumenul de umflare a balonului. The Tuburi multi-lumeni pentru catetere cu balon segmentul este deosebit de solicitant deoarece lumenul de umflare trebuie să mențină integritatea la presiuni care depășesc 10-20 atmosfere în timpul ciclurilor repetate de umflare. Tuburi multi-lumeni pentru sisteme de livrare a medicamentelor Tuburi multi-lumeni pentru sisteme de livrare a medicamentelor reprezintă unul dintre segmentele de aplicare cu cea mai rapidă creștere, determinată de extinderea livrării terapiei țintite, a protocoalelor combinate de medicamente și a sistemelor de perfuzie cu buclă închisă. În porturile de perfuzie oncologice, modelele cu dublu lume permit administrarea simultană a doi agenți incompatibili prin canale separate care converg doar la vârful distal - prevenind interacțiunea chimică în corpul cateterului. În gestionarea durerii, cateterele epidurale multi-lumen permit perfuzia combinată de anestezice locale și opioide prin canale separate cu control independent al ratei. Fiecare dintre aceste aplicații necesită tuburi în care integritatea lumenului, consistența dimensională și rezistența chimică sunt menținute pe parcursul întregului ciclu de utilizare clinică. Tuburi cu pereți subțiri și cu diametru mic cu mai multe lumeni: inginerie la limită Tuburi multi-lumen cu perete subțire pentru catetere reprezintă cea mai solicitantă categorie în extrudarea multi-lumen, în care designerii reduc simultan la minimum diametrul exterior, maximizează dimensiunea lumenului individual și mențin integritatea structurală în septele dintre lumeni. Într-un tub cu dublu lumen cu un diametru exterior de 1,0 mm, septul care separă cei doi lumeni poate avea o grosime de numai 80-120 microni - un perete atât de subțire încât orice variație a procesului îl face să se prăbușească sau să devină excentric, făcând tubul inutilizabil. Tuburi medicale multi-lumeni de diametru mic în gama de 0,5-2,0 mm OD este utilizat în catetere neurointervenționale, aplicații pentru dispozitive pediatrice și instrumente oftalmologice în care anatomia de acces limitează dispozitivul la profile extrem de mici. Obținerea unei geometrii consecvente a lumenului la aceste dimensiuni necesită toleranțe ale știftului sub 5 microni, uniformitatea temperaturii de topire în plus sau minus 1 grad Celsius pe suprafața matriței și stabilitatea vitezei de transport sub variația de 0,1%. Acestea sunt cerințe de inginerie de precizie pe care numai extruderele specializate pentru tuburi medicale cu echipamente proiectate special le pot îndeplini în mod constant. Grosimea minimă a peretelui septului în funcție de diametrul exterior pentru tubulatura medicală multi-lumen 0 100 200 300 400um 80um, 1.0mm->100um, 1.5mm->120um, 2.0mm->150um, 3.0mm->200um, 5.0mm->300um, 8.0mm->380um --> 155, 100->147.5, 120->140, 150->129, 200->110, 300->72.5, 380->42.5 --> 80um OD 0,5 mm 100um OD 1,0 mm 120um OD 1,5 mm 150um OD 2,0 mm 200um OD 3,0 mm 300um OD 5,0 mm 380um OD 8,0 mm Valorile minime ale grosimii peretelui septului sunt orientative pentru tubul PEBA cu dublu lume; minimele reale depind de material și de numărul de lumeni. Diagrama de coloane face vizibilă o relație inginerească importantă: pe măsură ce diametrul exterior scade, grosimea minimă realizabilă a peretelui septului scade și ea - dar raport grosimea septului la diametrul exterior al tubului crește de fapt pentru diametre mici, ceea ce înseamnă că o fracțiune mai mare din aria secțiunii transversale disponibilă trebuie alocată mai degrabă pereților structurali decât spațiului lumen funcțional la scară mică. La 0,5mm OD, un sept de 80um consumă aproximativ 16% din diametrul tubului, în timp ce la 8mm OD, un sept de 380um reprezintă doar 5% din diametru. Aceasta este o constrângere fundamentală a Tuburi medicale multi-lumeni de diametru mic design de care inginerii dispozitivelor trebuie să țină cont atunci când specifică diametrele lumenului pentru aplicațiile cu microcatetere. Extrudare multi-lumen personalizată: de la specificația de proiectare la producție calificată Servicii personalizate de extrudare multi-lumen acoperă întreaga călătorie de la specificația de proiectare până la furnizarea calificată de producție, iar înțelegerea acestui proces îi ajută pe producătorii de dispozitive să stabilească termene adecvate pentru proiect și așteptări în materie de documentație. Spre deosebire de achiziționarea de tuburi de la raft, extrudarea multi-lumen personalizată începe cu o fază de proiectare colaborativă în care echipa de ingineri a producătorului de tuburi revizuiește cerințele dispozitivului și propune o specificație a tubului care echilibrează performanța clinică cu fezabilitatea producției. Tuburi medicale multi-lumeni Market Demand Growth Index (2019 = 100) 100 120 140 160 180 2019 2020 2021 2022 2023 2025 2027E 178, 106->166.2, 113->150.6, 124->128.9, 139->99.2, 161->57.3, 182->15.7 --> 178, 102->174, 106->166, 112->154, 120->138, 133->112, 148->84 --> Proiectat Tuburi medicale multi-lumeni Tuburi medicale cu un singur lumen Indicele de creștere 2019=100; valorile proiectate pe baza analizei CAGR din industrie până în 2027. Graficul de creștere cu două linii de mai sus surprinde o dinamică critică a pieței: cererea de tuburi multi-lumen crește cu aproximativ 11-14% CAGR — aproape dublul ratei de 5-7% a tuburilor cu un singur lumen — determinată de complexitatea funcțională în creștere a dispozitivelor de ultimă generație bazate pe cateter. Fiecare nouă categorie de terapie minim invazivă care intră în practica clinică - ablația cu cateter robotizat, repararea valvei transcateterului, administrarea de medicamente endovasculare - tinde să necesite arhitecturi de arbore multi-lumen pe care modelele cu un singur lume nu nu le pot suporta. Această creștere structurală a cererii face ca capacitatea și calificarea să fie specializate Tuburi medicale multi-lumeni Manufacturer oferă un diferențiator din ce în ce mai competitiv pentru companiile de dispozitive care construiesc lanțuri de aprovizionare multianuale. La ce să vă așteptați de la cronologia de dezvoltare personalizată a extrudarii Tabelul 2: Cronologia tipică a proiectului pentru dezvoltarea de tuburi multi-lumen personalizate de la specificație până la lansarea producției faza Activități Durata tipică Revizuirea designului Revizuirea specificațiilor, recomandările DFM, confirmarea materialului 1-2 saptamani Mori Design and Fabrication Mori engineering, machining, initial trial runs 4-8 saptamani Extrudarea prototipului Producerea probei, calificarea dimensională, iterația 2-4 saptamani Proces Validation (OQ/PQ) Proces capability demonstration, SPC establishment 3-6 saptamani Lansare de producție Pachet documentatie, primul lot de productie, aprovizionare comerciala 2-3 saptamani Cronologia de dezvoltare de mai sus reflectă realitatea practică că programele personalizate de extrudare multi-lumen necesită trei până la cinci luni de la semnarea specificațiilor până la primul lot de producție pentru majoritatea profilurilor. Proiectarea și fabricarea matrițelor este cea mai lungă fază individuală și cea cu cea mai mare variabilitate în funcție de complexitatea profilului. Producătorii de dispozitive care inițiază dezvoltarea tuburilor concomitent cu prototipul timpuriu al cateterului – în loc să aștepte înghețarea designului dispozitivului – realizează în mod constant termene de program mai rapide și evită riscul de programare al modificărilor de specificații ale tubului descoperite târziu. Ningbo Linstant Polymer Materials Co., Ltd., înființată în 2014 cu peste 400 de angajati , oferte integrate Tuburi multi-lumen medicale personalizate dezvoltare și producție prin platforma sa de tuburi medicale OEM/ODM. Cu o experiență profundă în extrudarea polimerului, acoperirea și post-procesarea, compania oferă recomandări constructive de proiectare bazate pe o înțelegere aprofundată atât a proprietăților materialului polimeric, cât și a cerințelor de aplicare a cateterului - ajutând producătorii de dispozitive să treacă de la concept la furnizarea calificată, cu mai puține iterații și documentație mai solidă a procesului în fiecare etapă. Specificațiile cheie de proiectare pe care inginerii trebuie să le definească Înainte de a aborda o Tuburi medicale multi-lumeni Manufacturer pentru un program de extrudare personalizat, inginerii dispozitivelor ar trebui să aibă răspunsuri clare la următoarele întrebări privind specificațiile. Intrările incomplete la inițierea proiectului sunt cea mai frecventă cauză a ciclurilor de iterație a prototipului și a întârzierilor în cronologia dezvoltării tuburilor multi-lumen. Numărul și funcția lumeni: Definiți exact câți lumeni sunt necesari și ce transportă fiecare - fire de ghidare, fluid de umflare, medicament, irigare, cabluri electrice, gaz sau aspirație. Funcția determină dimensiunea minimă a lumenului și cerințele de evaluare a presiunii. Diametrul exterior și profilul total al dispozitivului: Specificați OD maxim admisibil în milimetri sau dimensiune franceză, determinat de anatomia de acces și compatibilitatea cu teaca introductoare. ID lumen minim pentru fiecare canal: Pe baza celui mai mare obiect care trebuie să treacă prin fiecare lumen - diametrul exterior al firului de ghidare, racordul orificiului balonului sau calculul necesar al debitului la o anumită cădere de presiune. Cerinte materiale: Modulul de flexibilitate dorit la fiecare secțiune a arborelui, compatibilitatea chimică cu fluidele care trec prin fiecare lumen și metoda de sterilizare utilizată în procesul de fabricație a dispozitivului. Lungime și profil arbore: Lungimea totală a cateterului, indiferent dacă este necesar un profil de rigiditate uniform sau conic și dacă sunt necesare diferite segmente de material de-a lungul lungimii arborelui. Toleranțe dimensionale: Toleranțe acceptabile de OD, ID și grosimea peretelui pe care tubul trebuie să le îndeplinească pentru asamblarea dispozitivului și funcția clinică. Sunt posibile toleranțe mai stricte, dar necesită o validare mai extinsă a procesului și poate prelungi timpul de dezvoltare. Întrebări frecvente Î1: Care este diferența dintre tuburile multi-lumen și tuburile cu un singur lume? Tubul cu un singur lumen are un canal intern, în timp ce tubul cu mai multe lumen conține două sau mai multe canale interne separate într-un singur corp exterior de tub. Proiectele cu mai multe lumeni permit unui singur cateter să livreze simultan fluide, să transporte fire de ghidare și să efectueze umflarea sau aspirația - funcții care altfel ar necesita mai multe dispozitive sau inserții separate. Î2: Ce materiale sunt utilizate cel mai frecvent pentru tuburile medicale multi-lumen? Cele mai frecvent utilizate materiale includ PEBA (polieter bloc amidă), nailon (PA12), poliuretan, PEEK și poliimidă. Selectarea materialului depinde de flexibilitatea, rezistența, rezistența chimică și cerințele de sterilizare ale aplicației specifice cateterului. Multe modele combină două sau mai multe materiale în arbori segmentați sau straturi coextrudate. Î3: Câți lumeni pot fi incluși într-un tub? În practică, majoritatea tuburilor de cateter medical multi-lumen conțin doi până la cinci lumeni, cele mai frecvente fiind modelele cu două și trei lumeni. Un număr mai mare de lumen este fezabil, dar necesită diametre exterioare progresiv mai mari pentru a menține o grosime adecvată a peretelui septului și o zonă de flux de lumen, ceea ce limitează utilizarea lor în aplicațiile de acces cu profil mic. Î4: Tuburile multi-lumen pot fi personalizate pentru un design specific de cateter? Da. Producătorii de tuburi medicale OEM cu experiență oferă extrudare personalizată a profilelor multi-lumen cu OD specificate, ID-uri individuale de lumen, geometrie lumen, material și grosimea peretelui. Programele personalizate durează de obicei trei până la cinci luni de la semnarea specificațiilor până la furnizarea de producție calificată, în funcție de complexitatea profilului și de cerințele de validare. Î5: Ce toleranțe sunt realizabile pentru tuburile multi-lumen cu diametru mic? Pentru extrudarea cu mai multe lumeni medicale de precizie, toleranțele OD de plus sau minus 0,010 mm și uniformitatea grosimii peretelui septului în plus sau minus 5-10 microni sunt realizabile în medii de producție bine controlate. Aceste specificații necesită micrometrie laser inline, control al procesului SPC și scule de matriță calificate menținute la toleranțe sub 5 microni. Î6: Tubul multi-lumen este compatibil cu toate metodele standard de sterilizare? Compatibilitatea depinde de polimerul selectat. Gazul EO și iradierea gamma sunt compatibile cu majoritatea materialelor medicale cu tuburi multi-lumen, inclusiv PEBA, nailon, poliimidă și poliuretan. Sterilizarea în autoclavă cu abur este limitată la materiale cu stabilitate termică mai mare, în primul rând PEEK și anumite construcții pe bază de PTFE. Metoda de sterilizare trebuie confirmată în timpul selectării materialelor, nu după.
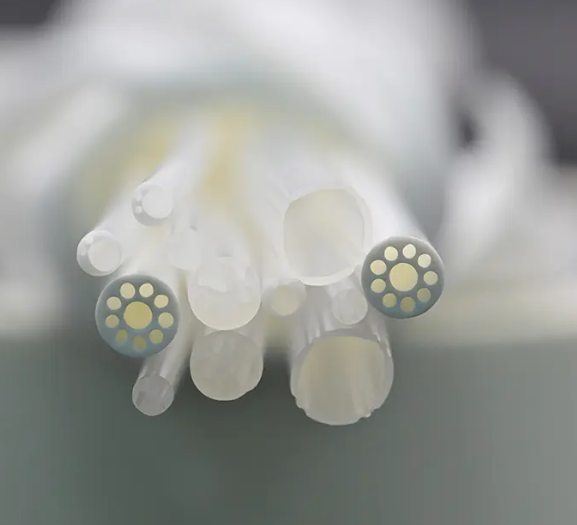
 CONTACTAŢI-NE
Dacă sunteți interesat de produsele noastre, vă rugăm să ne contactați
- DETALII DE CONTACT
- Address : 5 Oak Park Dr, Bedford, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- The information provided on this website is intended for use only in countries and jurisdictions outside of the People's Republic of China.
- PRODUSE
- Tuburi extrudate medicale
- Tuburi medicale ranforsate
- Poliimidă
- ARUNCA O PRIVIRE
- Tubul pentru balon
- Micro cateter
- Procese secundare
- Tub termocontractabil
- Tuburi medicale fluoropolimer
- Endoscop
- Manta de acces la presiune negativa
- Cateter de ghidare
- Cateter angiografic
- Tuburi împletite de înaltă presiune
- Procesul de tratare a suprafeței tuburilor medicale
- CENTRUL DE ȘTIRI
- Știri din industrie
- Știri de companie
- TERMINAL MOBIL

